Обнаружение посторонних объектов на линиях упаковки пищевых продуктов: металлодетектор, рентген или контрольные весы
Содержание
- Три технологии отвечают на три разных вопроса
- Детекция металла: что она ловит и что ее обходит
- Рентген: решение, когда упаковка металлическая
- Контрольные весы: это не детектор загрязнений, и это юридически важно
- Где должно располагаться место контроля на линии
- Превращение детектора в ККТ: тестовые образцы, частота, записи
- Обеспечение надежной отбраковки
- Где дает сбой сопряжение
- Детекция металла, рентген и контрольные весы: сравнение
- Частые вопросы
Детектор — дешевая часть. Деньги уходят на сопряжение
Детекцию посторонних объектов на линии упаковки пищевых продуктов обычно покупают как отдельную машину и устанавливают в последний момент. Это неправильный порядок. Металлодетектор, рентгеновская система и контрольные весы отвечают на разные вопросы, у каждого есть свой режим отказа, которого нет у других, и все три работают только в том случае, если стоящая перед ними упаковочная машина может чисто остановиться, отбраковать и восстановиться.
Это руководство объясняет, что обнаруживает каждая технология, как упаковочный материал и продукт определяют, что именно вы можете использовать, где должно располагаться место контроля и что попросит показать ваш аудитор. Оно написано для покупателя или инженера завода, проектирующего линию, а не для метрологической лаборатории.
Три технологии отвечают на три разных вопроса
Первое решение — не выбор бренда. Это выбор того, какой именно опасный фактор вы контролируете. Если анализ опасностей говорит, что риск — это металл от изношенных деталей машины, соразмерным контролем будет металлодетектор. Если риск — стекло от расположенной рядом фасовочной станции или кость в мясном продукте, металлодетектор не поможет вообще.
Детекция металла
Обнаруживает черный металл, цветной металл и нержавеющую сталь с помощью электромагнитной индукции. Не видит стекло, камень, кость и пластик. Плохо работает с влажными, солеными и проводящими продуктами и с металлизированной пленкой.
Рентгеновский контроль
Обнаруживает загрязнения по разнице плотности: металл, стекло, камень, кальцинированная кость, плотный пластик и резина. Также проверяет уровень наполнения, отсутствие компонентов и целостность упаковки. Не видит материалы низкой плотности и требует радиационного контроля.
Контрольное взвешивание
Проверяет массу в движении относительно целевого значения. Это контроль количества и перевеса, а не детектор загрязнений. Он выявляет отсутствующие элементы и серьезный недосып, но не фрагмент размером 1 мм.
Детекция металла: что она ловит и что ее обходит
Металлодетектор создает электромагнитное поле с помощью передающей катушки и измеряет возмущение, которое вызывает металлическая частица в приемных катушках. Он может находить черные и цветные металлы и нержавеющую сталь, и эта последняя категория важнее, чем ожидают покупатели: нержавеющая сталь обнаруживается хуже всех трех, поэтому машина, прошедшая тест ферритовым шариком, может по-прежнему пропускать фрагмент нержавейки того же размера.
Практическое ограничение — влияние продукта. Влажные, соленые, кислые и горячие продукты сами проводят ток и создают сигнал, маскирующий загрязнение. Существуют многочастотные системы с динамической подстройкой фазы, подавляющие этот сигнал продукта, но они обменивают чувствительность на стабильность, и этот компромисс нужно оценивать на реальном продукте, а не по техническому описанию.
Три вещи, которые незаметно убивают эффективность детекции металла: продукт, достаточно проводящий, чтобы находиться близко к порогу обнаружения; металлизированная или фольгированная упаковочная пленка, полностью экранирующая поле; и слишком большой размер апертуры из-за крупного пакета. Детектор стоит ровно столько, сколько стоит самое мелкое загрязнение, которое он способен надежно отбраковать в вашей реальной упаковке при реальной скорости линии.
Рентген: решение, когда упаковка металлическая
Рентгеновский контроль измеряет, какую долю пучка поглощает каждый продукт, а это зависит от плотности. Это делает его единственным практичным вариантом в двух ситуациях: когда риск загрязнения не металлический (стекло, камень, кость, плотный пластик) и когда сама упаковка представляет собой металлизированную пленку или фольгу, из-за которой металлодетектор слеп.
Рентгеновские системы дают и такую проверку, которую металлодетектор обеспечить не может. Поскольку они строят изображение плотности всей упаковки, они могут проверять уровень наполнения, подтверждать наличие компонента или саше и выявлять дефекты шва и пустоты. Когда линия выпускает смешанные упаковки или многокомпонентные наборы, эта визуализация зачастую стоит больше, чем та детекция загрязнений, ради которой система покупалась.
Ограничения реальны. Чувствительность падает с ростом толщины и плотности продукта и с увеличением скорости линии, поэтому систему нужно подбирать под реальную матрицу продуктов. А рентген означает радиацию, что влечет требования к корпусу, блокировкам, знакам и местной регистрации, которых нет у металлодетектора. Заложите в бюджет не только машину, но и бумажную работу.
Контрольные весы: это не детектор загрязнений, и это юридически важно
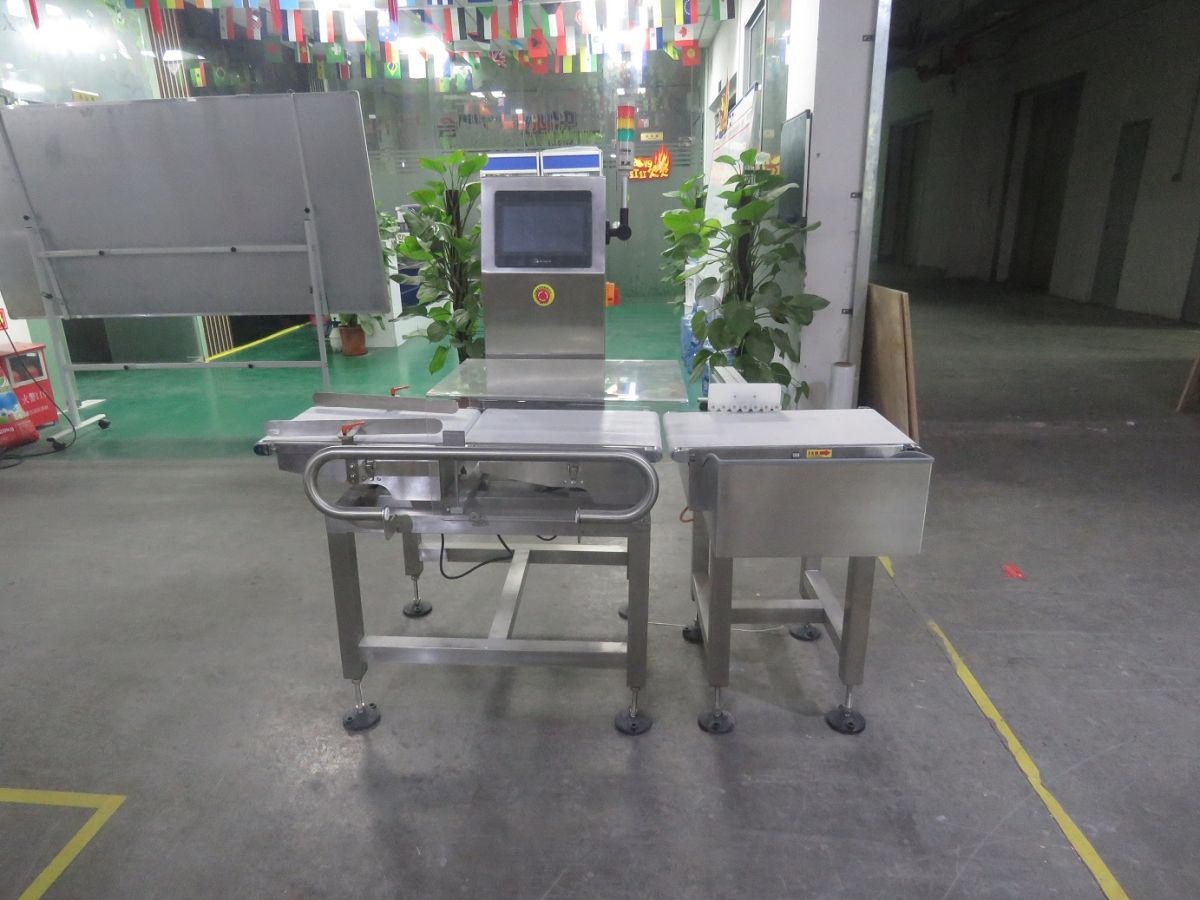
Контрольные весы взвешивают каждую упаковку в движении и сортируют ее относительно номинального значения. Это функция количества, и все чаще — юридическая функция. Когда контрольные весы используются для целей законной торговли или для подтверждения соответствия по нетто-содержимому, они являются регулируемым средством измерений, а режим утверждения зависит от того, где вы продаете.
Европейский союз
Автоматические весоизмерительные приборы подпадают под Директиву об измерительных приборах 2014/32/EU, Приложение VIII — модуль MI-006. Контрольные весы относятся к категориям точности X и Y с классами XI–XIIII и Y(I)–Y(b), согласованными с OIML R51 и R61. Обратите внимание на распространенную ошибку: MI-005 охватывает системы измерения жидкостей, например топливораздаточные колонки, а не весы.
Соединенные Штаты
Для контрольных весов, используемых в законной торговле, требуется сертификат соответствия NTEP, оцениваемый по NIST Handbook 44, который охватывает весы и весоизмерительные устройства на ленточных конвейерах. Испытания по нетто-содержимому регулируются отдельно — NIST Handbook 133. В Китае аналогичные утверждения регулируются JJG 539 и JJG 648.
Отсюда следуют два вывода. Во-первых, если вам нужны контрольные весы, пригодные для законной торговли, укажите режим утверждения до заказа, поскольку дооснастить прибор сертификатом невозможно. Во-вторых, знайте, чем контрольные весы не являются: они не найдут металлический фрагмент, и их никогда нельзя представлять в плане HACCP как контроль физического загрязнения. Аудиторы задают именно этот вопрос, а ответ, путающий контроль количества с контролем загрязнений, — это несоответствие.
Где должно располагаться место контроля на линии
Расположение — не вопрос площади. Оно вытекает из того, что вы пытаетесь защитить. Общее правило: размещать место контроля как можно позже в процессе упаковки, чтобы упаковка была полной и закрытой, и как можно раньше в процессе сбыта, чтобы отбракованный продукт можно было удержать.
- После запаивания, до упаковки в короба. Стандартное положение для контроля на уровне упаковки. Пакет закрыт, одно срабатывание отбраковки удаляет ровно одну товарную единицу, и еще ничего не собрано в короб, где единственная отбраковка становится дорогой и неотслеживаемой.
- На подаче сырья, перед дозатором. Оправдано, когда поступающее сырье несет наибольший риск загрязнения и забраковать сыпучий поток дешевле, чем готовые упаковки. Это также единственная позиция, защищающая сам дозатор от повреждений.
- После упаковки в короба. Иногда используется для проверки количества штук в целом коробе. Редко заменяет контроль на уровне упаковки, поскольку неудачный тест на уровне короба отправляет на карантин все упаковки внутри него.
- Не оба конца без причины. Две точки контроля удваивают объем верификации. Держите ККТ там, где опасный фактор контролируется лучше всего, и задокументируйте, почему другая точка — это мониторинг, а не контроль.
Еще одно правило размещения, которое легко упустить: устройству отбраковки нужно физически свободное пространство и определенное место для отбракованного продукта. Если точка отбраковки зажата между двумя конвейерами или бункер для отбраковки стоит там, где ходят операторы, систему обнаружения обойдут в течение месяца — не из злого умысла, а потому что ее неудобно разгружать.
Превращение детектора в ККТ: тестовые образцы, частота, записи
Детектор становится критической контрольной точкой только тогда, когда его работу проверяют, фиксируют и могут обосновать. Купить машину — простая половина дела. Убедительная половина — это регламент испытаний, и именно его аудитор откроет в вашем деле.
Общепринятая практика — испытывать с физическим образцом известного материала и размера, пропуская его через машину внутри упаковки, соответствующей реальному продукту. Проверка детектора с образцом на открытом воздухе ничего не доказывает, потому что влияние продукта и геометрия упаковки — это как раз то, что вы и проверяете.
Изготовление тестового образца
Подлинная упаковка реального продукта с образцом определенного материала и размера, без других загрязнений, помеченная так, чтобы не попасть в цепочку поставок, если ее не обнаружат.
Частота испытаний
В начале и в конце производства, при смене партии, после любого изменения настроек машины и после технического обслуживания или ремонта. Частота должна быть достаточно высокой, чтобы всю продукцию, выпущенную с момента последнего успешного испытания, можно было отправить на карантин на предприятии.
Размеры образцов
Определите самое мелкое загрязнение, которое вы обязуетесь обнаруживать, отдельно для каждого типа материала, продукта и формата упаковки. Черный металл, цветной металл и нержавеющая сталь — это три разных испытания с тремя разными результатами.
Записи и действия при отказе
Кто испытывал, когда, каким образцом и с каким результатом. И письменное правило о том, что делать при неудачном испытании: забраковать тестовый образец, поставить на карантин продукцию до последнего успешного испытания, перекалибровать, повторить испытание и зафиксировать решение о судьбе продукции.
Требования схем сходятся именно к этому. BRCGS Global Standard Food Safety Issue 9 остается действующей редакцией по состоянию на 2026 год — Issue 10 все еще разрабатывается, и ее публикация не ожидается раньше второй половины 2027 года, поэтому ваш следующий аудит будет оцениваться по системе, документированной согласно Issue 9. FSSC 22000 версии 7, опубликованный в мае 2026 года, и IFS Food версии 8, обязательный с января 2024 года, задают один и тот же основополагающий вопрос: можете ли вы документально подтвердить, что устройство работало, когда через него проходил продукт?
Обеспечение надежной отбраковки
Система обнаружения, которая правильно подает сигнал, но плохо отбраковывает, хуже отсутствия системы: она создает ложное ощущение контроля. Основную работу выполняют четыре проектных решения.
- Подберите устройство отбраковки под упаковку. Толкатели подходят для жесткой тары и картонных коробов; воздушный отсекатель — для легких или нестандартных упаковок; втягивающаяся или падающая секция ленты — для упаковок, которые нельзя толкать в соседнюю дорожку. Толкатель, примененный к легкому пакету, просто опрокидывает его, и пакет продолжает движение по линии.
- Подтвердите, что отбраковка произошла. Сигнал обнаружения не доказывает изъятие. Подтверждение отбраковки доказывает, что упаковка действительно покинула поток, и это разница между заявлением и контролем.
- Защитите бункер отбраковки. Запираемый бункер с паролем и туннельной защитой между детектором и точкой отбраковки не позволит оператору устранить затор, вернув забракованную упаковку на линию. Это также означает, что его содержимое — документированное количество с ответственностью.
- Фиксируйте всё. Настройки, результаты испытаний, отбраковки, аварийные сигналы. Протоколирование данных служит двум целям: оно поддерживает записи HACCP и дает вам картину отказов, когда начинают спорить о повторяющейся неисправности.
Где дает сбой сопряжение
Почти ни одна из перечисленных проблем не является проблемой детектора. Это проблемы сопряжения между упаковочной машиной и устройством контроля, и они решаются задолго до того, как будет построена любая из машин.
Как TOP Y Machinery решает задачу сопряжения линии
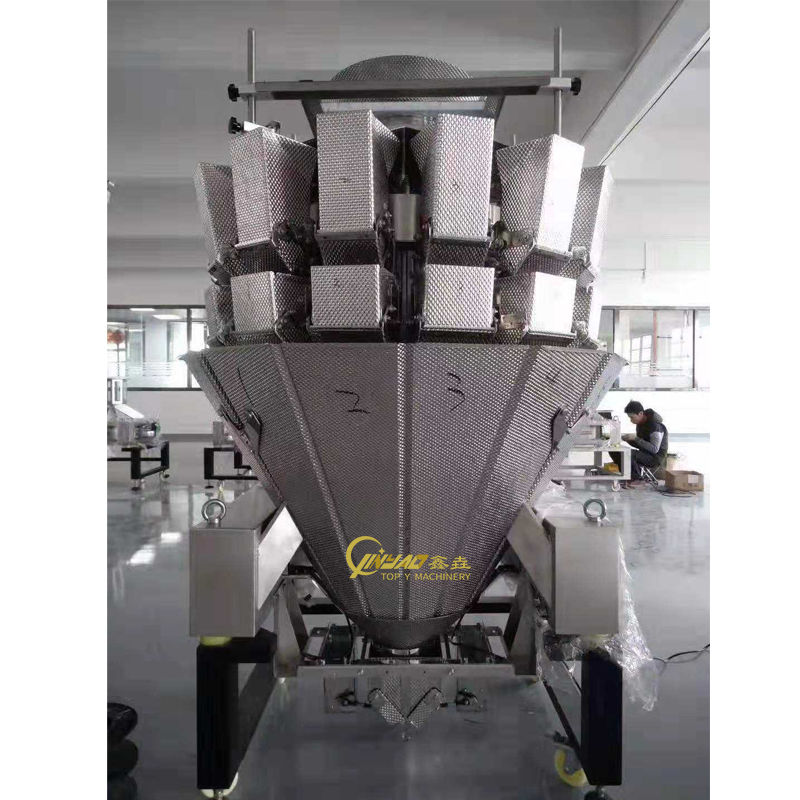
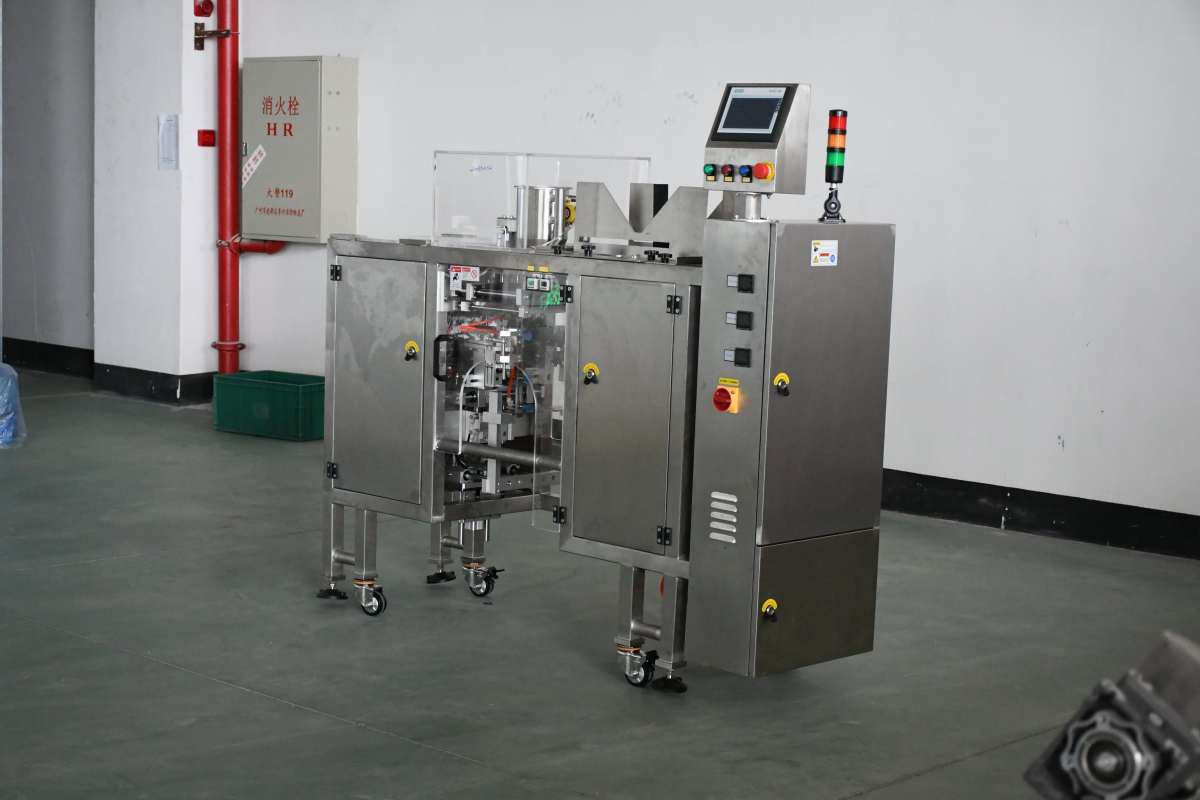
TOP Y производит упаковочную машину, а не детектор — оборудование контроля обычно поставляется специализированным поставщиком. Именно поэтому сопряжение стоит проектировать, а не предполагать. Из нашей базы в Фошане, провинция Гуандун, основанной в октябре 2011 года, с более чем 4500 м² цехов и командой более 50 человек, включая инженеров по механике, электрике, пусконаладке и послепродажному обслуживанию, основной вес несут четыре практики.
- Сопряжение согласуется на чертеже. Высоты конвейеров, точки передачи, сигнальная проводка, логика остановки и место под устройство отбраковки согласуются в виде чертежей и выдаются на подтверждение до начала производства. Добавить точку контроля к уже собранной машине означает переделать конвейеры и переписать логику управления на месте — за ваш счет и по вашему графику.
- Пусконаладка выполняется как для единого целого, а не по частям. Сборочные узлы проверяются партиями, затем полная машина собирается и запускается как единая линия. Подача, дозирование, запаивание, привод и управление должны работать вместе — как и обмен сигналами с весовым дозатором, металлодетектором, контрольными весами, конвейером и упаковщиком в короба вокруг.
- Реальный материал, а не пустые циклы. Пусконаладка выполняется на реальном продукте и реальной пленке. Только так можно узнать, что ваш продукт делает с чувствительностью детектора, раньше, чем это выяснят ваши операторы.
- Ваша команда обучается работе с сопряжением, а не только с машиной. Наше обучение операторов охватывает контроль точности, обращение с отбраковкой и проверку металлодетектора тестовыми образцами наряду с зарядкой пленки и параметрами запаивания и завершается подписанным протоколом, который ваша система качества может подшить в дело. Когда аудитор просит оператора провести проверку тестовым образцом, этот протокол и есть ответ.
Есть и вторичная выгода, и именно она окупается каждую неделю. Когда операторы умеют читать код неисправности и сами проверять путь отбраковки, остановка линии — это пятнадцатиминутная правка, а не вызов сервисной службы. Сопряжение линии — не только тема соответствия; это разница между остановкой, которую устраняет ваша команда, и остановкой, ради которой поставщику приходится лететь.
Детекция металла, рентген и контрольные весы: сравнение
| Критерий | Детекция металла | Рентгеновский контроль | Контрольные весы |
|---|---|---|---|
| Обнаруживает | Черный металл, цветной металл, нержавеющая сталь | Металл, стекло, камень, кость, плотный пластик, резина | Только отклонение массы |
| Слеп к | Стекло, камень, кость, пластик, материал низкой плотности | Материал низкой плотности и очень тонкие его слои | Любое загрязнение, существенно не изменяющее массу |
| Блокируется упаковкой | Да: фольга и металлизированная пленка экранируют поле | Нет, упаковки из фольги обрабатываются штатно | Нет |
| Ограничение по продукту | Влажные, соленые, кислые и горячие продукты вызывают влияние продукта | Чувствительность падает с ростом толщины и плотности продукта | Стабильность ленты и вибрация определяют точность |
| Дополнительные возможности | Отсутствуют | Уровень наполнения, отсутствующие компоненты, проверка шва и пустот | Контроль перевеса, данные SPC, калибровка дозатора |
| Нормативный аспект | Не является средством измерений; определяется требованиями HACCP и схем сертификации | Радиационный контроль, корпус, блокировки, местная регистрация | Утверждение для законной торговли, где применимо: ЕС MI-006, США NTEP, Китай JJG |
Читайте таблицу как последовательность исключений, а не как рейтинг. Если ваша упаковка из фольги, детекция металла исключена независимо от стоимости. Если ваш опасный фактор — кость или стекло, детекция металла никогда не была ответом. Если вам на самом деле нужно соответствие по нетто-содержимому и снижение перевеса, ни одна из технологий обнаружения загрязнений не заменит контрольные весы — и наоборот.
Частые вопросы
Могут ли контрольные весы заменить металлодетектор?
Нет. Контрольные весы измеряют массу и не могут распознать металлический фрагмент, осколок стекла или фрагмент кости. Они обнаруживают отсутствующие компоненты и серьезный недосып. Представлять их как контроль физического загрязнения в плане HACCP — распространенное и предотвратимое несоответствие.
Мой продукт упакован в фольгу. Какие у меня варианты?
Рентгеновский контроль. Фольга и металлизированная пленка экранируют электромагнитное поле, от которого зависит металлодетектор, поэтому детекция металла в такой упаковке неприменима. Рентген работает по разнице плотности и на фольгу не реагирует.
Почему мой металлодетектор пропускает часть нержавейки, но легко находит черный металл?
Нержавеющая сталь обнаруживается хуже всех трех категорий материала, потому что она наименее электропроводна и часто немагнитна. Машина, прошедшая тест ферритовым шариком, не получает тем самым одобрение на нержавеющую сталь. Указывайте и испытывайте все три типа материала отдельно, при самом мелком размере, который вы обязуетесь обнаруживать.
Как часто нужно проводить проверку тестовым образцом?
Как минимум в начале и в конце производства, при смене партии и формата, после любого изменения настроек детектора и после технического обслуживания или ремонта. Определяющий принцип — возможность карантина: интервал должен быть настолько коротким, чтобы все упаковки, выпущенные с момента последнего успешного испытания, можно было при неудачном тесте изолировать на предприятии.
Нужно ли нам утверждение для законной торговли для наших контрольных весов?
Только если они используются для подтверждения соответствия по нетто-содержимому или в торговых целях. В ЕС это означает MID 2014/32/EU Приложение VIII, модуль MI-006; в США — сертификат соответствия NTEP, оцениваемый по NIST Handbook 44, при этом испытания по нетто-содержимому проводятся по NIST Handbook 133. Если он вам действительно нужен, решите это до заказа: дооснастить неутвержденный прибор невозможно.
По какой версии BRCGS будет проходить наш аудит?
По Issue 9. По состоянию на 2026 год она остается действующей опубликованной редакцией, а Issue 10 все еще разрабатывается, и ее публикация не ожидается раньше второй половины 2027 года. Тем временем следите за официальными разъяснениями BRCGS, поскольку они изменяют требования аудита между редакциями.
Что указать до заказа
Пять пунктов, и все пять должны быть в чертеже или в заказе, а не в разговоре после поставки. Определите, какой опасный фактор контролирует точка контроля и, следовательно, какая технология нужна. Подтвердите, что ваш упаковочный материал позволяет этой технологии работать. Зафиксируйте физическое место и высоту передачи, где будет стоять детектор, а также сигнальную проводку и логику остановки между ним и упаковочной машиной. Определите устройство отбраковки, подтверждение отбраковки и место для отбракованного продукта. И впишите регламент проверок тестовыми образцами, включая размеры образцов по типам материалов, в документацию по передаче.
Машины, создающие проблемы на упаковочной линии, редко бывают теми, что были плохо специфицированы. Это те, где сопряжение оставили решать заводской команде в пятницу после обеда. Решить его на чертеже не стоит ничего.
Похожие материалы
- Руководство по соответствию оборудования для упаковки пищевых продуктов: FDA, EU 1935/2004 и материалы, контактирующие с пищей
- Полное руководство по промышленному оборудованию для упаковки пищевых продуктов
- Типы упаковочных машин для пищевых продуктов в 2026 году: VFFS, HFFS, роторные и пакетные системы
- Обслуживание упаковочных машин: чек-лист на день, неделю и месяц
- Производственные возможности: как создаются машины для упаковки пищевых продуктов
- Обучение операторов для машин упаковки пищевых продуктов

