Приёмочные испытания на заводе для оборудования упаковки продуктов: чек-лист покупателя перед отгрузкой
Содержание
- FAT и SAT — это не одна и та же проверка
- Дату FAT определяет подтверждение чертежа, а не заказ
- Что взять с собой на испытания
- Контрольный список FAT из десяти пунктов
- Что должно означать «пройдено»: измеримые критерии приёмки
- Прочность шва и герметичность шва — это две разные проверки
- Что фиксировать во время прогона
- Приёмка, оплата остатка и отгрузка
- Что FAT не может охватить: SAT и передача оператору
- Часто задаваемые вопросы
Испытания — последний момент, когда у вас ещё есть рычаг влияния
Приёмочные испытания на заводе — это структурированный прогон вашей машины на площадке производителя, на вашем продукте и вашей плёнке, до того как её упакуют в ящик. Ценность здесь не в церемонии. Ценность в том, что FAT — последний момент проекта, когда проблема стоит времени и денег производителю, а не оборачивается остановкой производства у вас.
После отгрузки любое исправление происходит на вашей площадке, в ваше производственное окно, пока ваша команда стоит рядом. До отгрузки у производителя есть инструмент, чертежи, запчасти и инженеры в одном здании. Эта асимметрия и есть весь аргумент за то, чтобы сделать всё правильно, и именно поэтому приведённый ниже контрольный список написан так, чтобы его распечатали и взяли с собой, а не прочитали.
FAT и SAT — это не одна и та же проверка
Покупатели часто используют оба термина как взаимозаменяемые, и именно так появляются пробелы. Они проверяют разные вещи, в разных местах, и не могут заменять друг друга.
FAT — приёмочные испытания на заводе
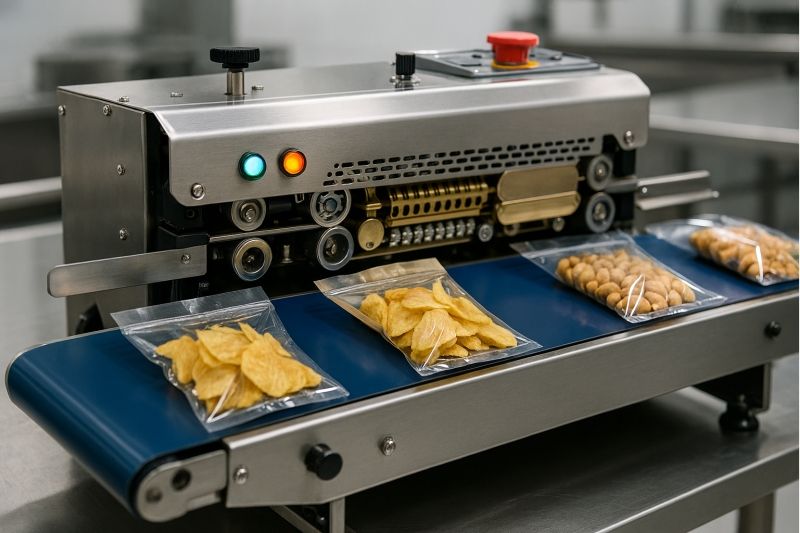
На площадке производителя, до отгрузки. Доказывает, что машина изготовлена по подтверждённой спецификации, работает на вашем продукте и соответствует согласованным критериям точности и герметичности. Охватывает механическую сборку, проверку электрики и безопасности, документацию на материалы и передачу запчастей и руководства.
SAT — приёмочные испытания на площадке заказчика
На вашем предприятии, после монтажа и подключения инженерных сетей. Доказывает, что машина работает в вашем здании, на вашем сжатом воздухе и электроснабжении, встроенная в ваше оборудование до и после неё. Охватывает повторную сборку, выставление, интеграцию в линию и обучение операторов, которым вы закрываете приёмку.
Практическое следствие: чисто пройденный FAT не гарантирует работающую линию, потому что линии ещё не существует. FAT доказывает машину. SAT доказывает монтаж. Пропишите и то, и другое в заказе, с отдельными критериями приёмки, иначе будете спорить о том, чей это сбой, пока линия стоит.
Дату FAT определяет подтверждение чертежа, а не заказ
Большинство покупателей планируют FAT обратным отсчётом от даты отгрузки и затем обнаруживают, что реального окна для него нет. Причина в том, что машину упаковки под заказ нельзя поставить в график от заказа, потому что машины в определённом виде ещё не существует.
Производство становится планируемым только после подтверждения технических чертежей. Пока чертёж не подписан, габариты, компоновка станций, тракт плёнки, контактные материалы и точки сопряжения с вашим детектором или упаковщиком в коробки остаются открытыми. Производитель, который называет вам твёрдую дату готовности до подтверждения чертежа, гадает.
Планируйте последовательность, а не только дату. Подтверждение чертежа, затем изготовление, затем прогон, затем оплата остатка и отправка. Для машины под заказ само изготовление — самый долгий этап: стандартные машины обычно занимают около месяца, нестандартные — шесть–восемь недель, а сложные машины или целые линии заметно дольше. Бронируйте окно для FAT одновременно с подтверждением чертежа, чтобы в конце проекта никто не импровизировал.
Что взять с собой на испытания
Именно эту часть покупатели чаще всего делают неправильно, и она определяет, скажет ли прогон вам что-нибудь вообще. Машина, работающая на демонстрационном продукте производителя, доказывает, что машина работает на демонстрационном продукте производителя. О вашем производстве это говорит очень мало.
- Ваш продукт в производственном состоянии. Не лабораторный образец. Липкий, пылящий, хрупкий или необычной формы продукт ведёт себя иначе на весовом дозаторе, в формовочной трубе и на сварочной губе, чем чистый демонстрационный материал. Пришлите столько, чтобы хватило на продолжительный прогон, а не на фотографию.
- Ваша упаковочная плёнка или пакеты. Структура плёнки определяет окно сварки. Мономатериальный перерабатываемый ламинат, структура на бумажной основе и ламинат с фольгой требуют разных настроек температуры, давления и времени выдержки и отказывают по-разному. Привезите материал, на котором действительно собираетесь работать, включая печатный рулон, если печать влияет на приводку.
- Эталонный пакет. Один готовый пакет, который показывает, как выглядит хороший результат, согласованный заранее с вашей службой качества. Это снимает спор о том, допустима ли складка, пока машина работает.
- Ваши критерии приёмки — письменно, до поездки. Скорости, массы и допуски, плюс ожидаемые значения испытаний шва. Согласовывать цифры, когда машина прогрета и прогон идёт, — это способ покупателей принять то, чего они не хотели.
- Ваши собственные измерительные приборы. Весовой контроль, весы и, где применимо, тестер или шаблон для шва. Независимое измерение — это разница между испытанием и демонстрацией.
Контрольный список FAT из десяти пунктов
Каждый пункт ниже даёт документ. Если пункт даёт только устное заверение, это не выполненная проверка — это обещание, а обещания с машиной не едут.
Исполнительные чертежи и запись замен
Машина в том виде, в каком она отгружается, против подтверждённого вами чертежа, плюс письменный перечень любых материалов или компонентов, изменённых после подтверждения, с причиной и вашим согласованием.
Сертификаты на материалы, контактирующие с пищей
Для каждой детали, касающейся продукта: марка сплава или полимера, поставщик, стандарт или регламент, на который опирается декларация, и дата выдачи. Сертификаты старше последней замены материала доказательством не являются.
Неметаллические детали и регламент смазки
Прокладки, уплотнения, кольца, шланги, лента из PTFE и направляющие с указанием материала и температурного класса; каждая точка смазки с указанием применяемого продукта и его пищевого допуска, а точки в зонах без контакта обозначены как таковые.
Механическая точность
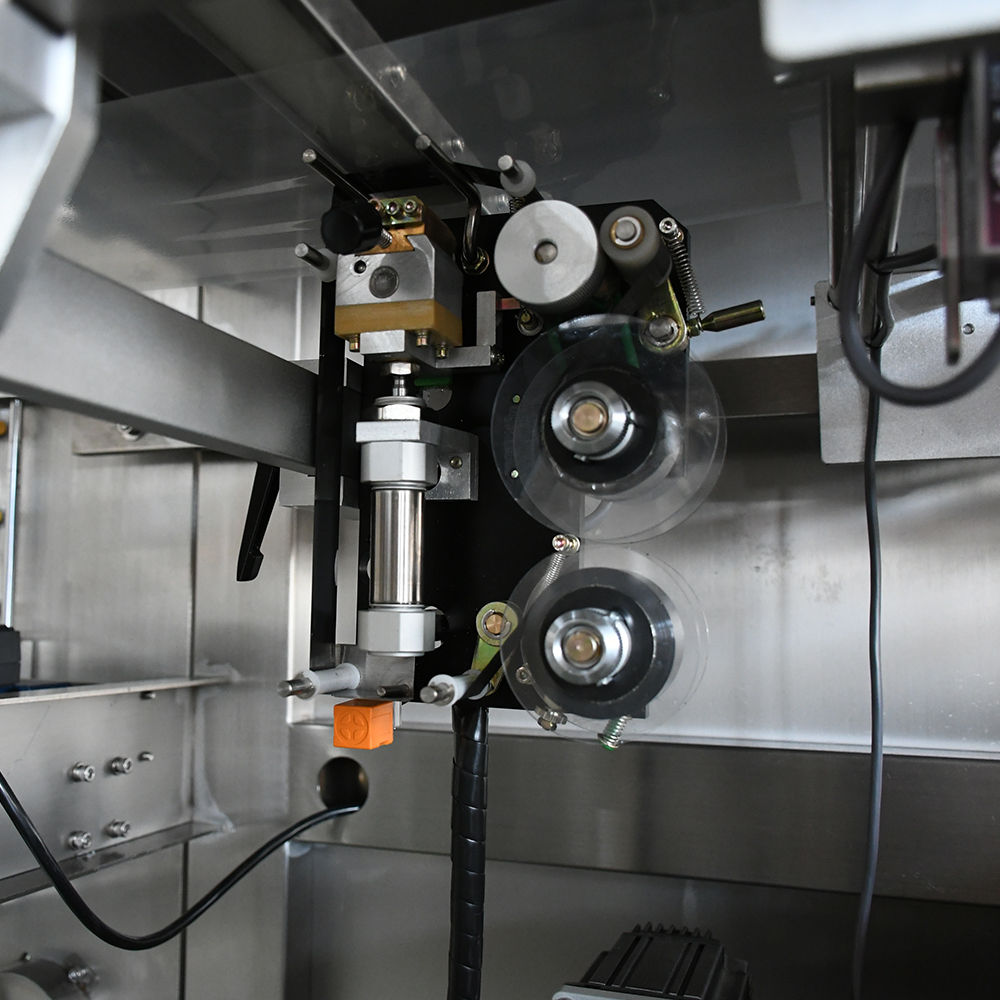
Выставление формовочного узла и воротника, параллельность сварочных губ, повторяемость длины пакета, приводка плёнки и положение ножа — каждое измеряется против допуска чертежа, а не на глаз.
Прогон без продукта на полной скорости
Все движения отработаны, все ограждения закрыты, блокировки активны, аварийных сигналов нет, а время цикла сравнивается с номинальной скоростью из спецификации.
Прогон под нагрузкой на вашем продукте и вашей плёнке
Устойчивая целевая скорость на вашем материале, без заклиниваний, без пропущенных швов, а тракт отбраковки отработан намеренно, а не принят на веру.
Испытания шва и целостности упаковки
Испытания на отслаивание, проникновение красителя и разрыв на пакетах, полученных во время прогона, с записью значений, а не с отметкой «пройдено/не пройдено». См. раздел ниже о том, почему это разные испытания.
Точность дозирования и взвешивания
Цель против факта на определённой выборке: среднее, разброс и переплата. Машина, которая в среднем попадает в цель, но сильно колеблется, будет стоить вам материала каждую смену.
Проверка электрики и безопасности
Непрерывность цепи защитного заземления, сопротивление изоляции, аварийный останов, блокировки ограждений, точки отключения и блокировки, а также заземление — всё сверяется с электротехническим стандартом, по которому построена машина.
Запчасти, оснастка и документация
Перечень запчастей со сроками поставки быстроизнашиваемых позиций, детали быстрой замены, специальный инструмент, руководства и схема электрических соединений, резервная копия программы ПЛК и пакет сертификатов — на языке, на котором читает ваша служба обслуживания.
Что должно означать «пройдено»: измеримые критерии приёмки
Критерий приёмки, который нельзя измерить, не является критерием. Таблица ниже показывает, что именно нужно согласовать письменно до испытаний, чтобы никому не пришлось договариваться, пока машина работает.
| Проверка | Как это проверить | Что фиксировать |
|---|---|---|
| Скорость цикла | Прогон с замером времени на заданной скорости, на вашем продукте, в течение определённого времени | Фактические пакеты в минуту, длительность прогона, число и причина остановок |
| Длина пакета и положение шва | Измерить на последовательных пакетах и сравнить с допуском чертежа | Среднее, минимум и максимум, а также уход значения в течение прогона |
| Прочность шва | Испытание на отслаивание по ASTM F88 при согласованной ширине образца и скорости испытания | Применённая методика, ширина образца, скорость испытания, среднее и наименьшее единичное значение |
| Герметичность шва | Проникновение красителя по ASTM F1929 на пакетах из прогона | Пройдено или не пройдено по каждому образцу, а также тип дефекта, если он обнаружен |
| Сопротивление пакета разрыву | Испытание нагнетанием по ASTM F1140 или ASTM F2054, либо выдержка на ползучесть вблизи 80 процентов от значения разрыва | Давление разрыва и место отказа — шов или материал |
| Масса наполнения | Взвесить определённую выборку вашим собственным прибором | Объём выборки, среднее, стандартное отклонение, переплата относительно цели |
| Непрерывность защитного заземления | Проверить непрерывность цепи защитного заземления в соответствии с требованиями к электрооборудованию машины | Измеренное значение против предела, указанного производителем |
| Аварийный останов и блокировки | Поочерёдно привести в действие каждое устройство останова и каждый выключатель ограждения | Пройдено или не пройдено по каждому устройству, а также наблюдавшееся поведение при останове |
Обратите внимание на разницу между вторым и третьим столбцом. Почти каждый покупатель указывает первый и забывает второй. Испытание без записанного значения нельзя сравнить со следующей машиной, нельзя проследить по тренду, когда через полгода упадёт выпуск, и нельзя предъявить аудитору, который спросит, как контролируется качество шва.
Прочность шва и герметичность шва — это две разные проверки
Это различие создаёт больше проблем, чем любой другой отдельный пункт в приёмочных испытаниях упаковки, и его стоит правильно понять до того, как вы напишете спецификацию.
Прочность шва измеряет, какое усилие нужно, чтобы расслоить шов. Герметичность шва измеряет, есть ли в пакете утечка — канал, пустота или путь, через который может выйти продукт или атмосфера. Это разные свойства, измеряемые разными методами, и одно не подразумевает другого.
Пакет может пройти испытание на прочность шва и всё равно течь. Прочный шов с узким дефектом-каналом расслоится при вполне приемлемом усилии и всё равно откажет как барьер. Бывает и обратное: упаковка может быть герметичной и всё же открываться при усилии ниже ожидаемого вашим собственным стандартом качества. Если ваша спецификация называет только одно из двух, половина риска осталась неконтролируемой.
На практике это означает три группы испытаний в программе FAT. Испытание на отслаивание по ASTM F88 даёт вам число прочности. Проникновение красителя по ASTM F1929 — чувствительное испытание на дефекты-каналы, которые пропускает визуальный осмотр. Испытание нагнетанием по ASTM F1140 или ASTM F2054, включая выдержку на ползучесть, даёт целостность всего пакета и — что важно — место отказа: разрыв по шву указывает на параметры сварки, а разрыв по материалу указывает на ламинат. Там, где применяется продувка азотом или модифицированная атмосфера, измерение кислорода в подкупольном пространстве идёт рядом с ними, потому что оно подтверждает, что атмосфера действительно была создана и не улетучилась.
Ещё одна ловушка: результаты отслаивания сопоставимы только при совпадении методики. Без подложки, с подложкой под 90 градусов и с подложкой под 180 градусов дают разные значения усилия на одном и том же пакете. Согласуйте методику один раз, зафиксируйте её и требуйте её соблюдения во всех будущих испытаниях.
Что фиксировать во время прогона
Прогон должен оставить после себя дело, а не воспоминание. На четырёх вещах стоит настаивать, потому что каждую из них дорого восстанавливать позже.
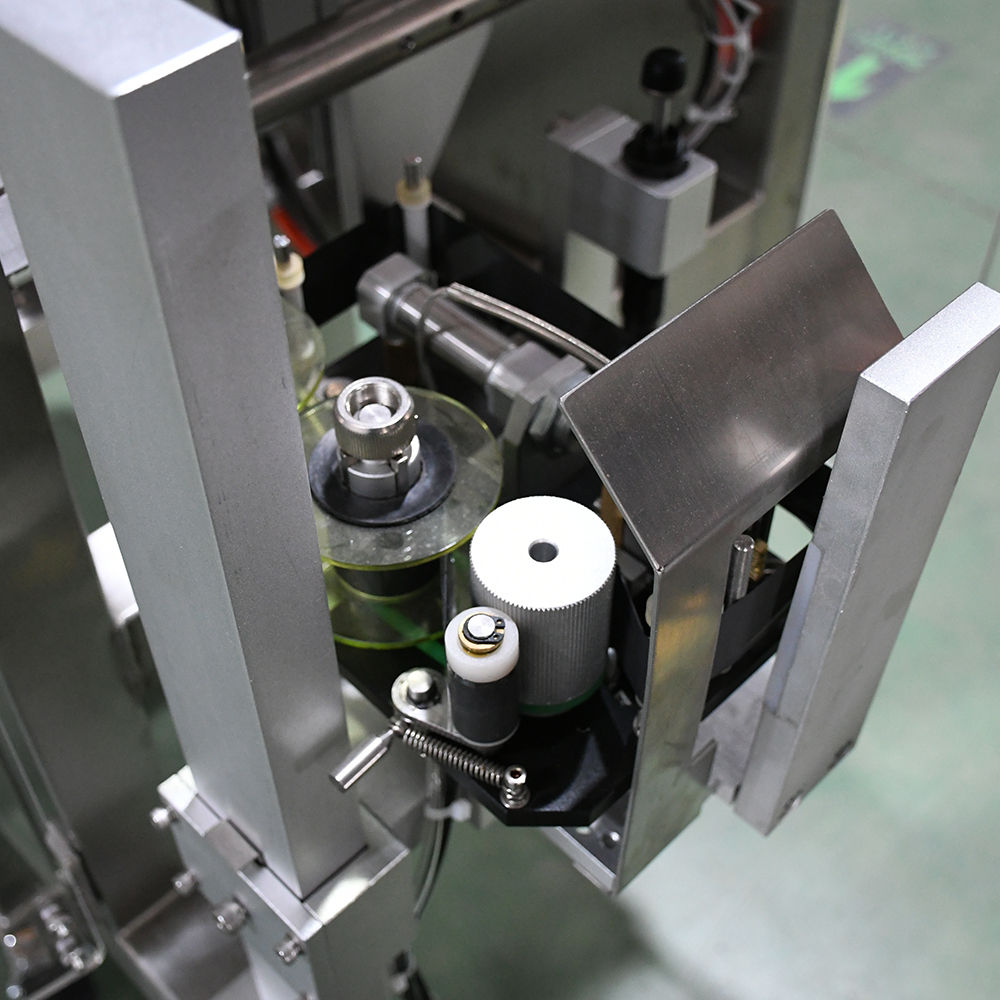
- Настройки машины в точке наилучшей работы. Температура, давление и время выдержки сварки; натяжение плёнки; параметры длины пакета; настройки дозирования. Сфотографируйте экраны и запишите значения. Когда через три месяца новый оператор что-то изменит, восстанавливать нужно именно это.
- Процедура оператора. Заправка тракта плёнки, последовательность пуска, последовательность переналадки. Задокументировано на FAT, когда инженер производителя стоит рядом с вами, а не восстанавливается на пусконаладке.
- Каждое отклонение и его устранение. Что отказало, что изменили, что перепроверили. Дело без отклонений — не доказательство качества; обычно это значит, что ничего не проверяли на прочность.
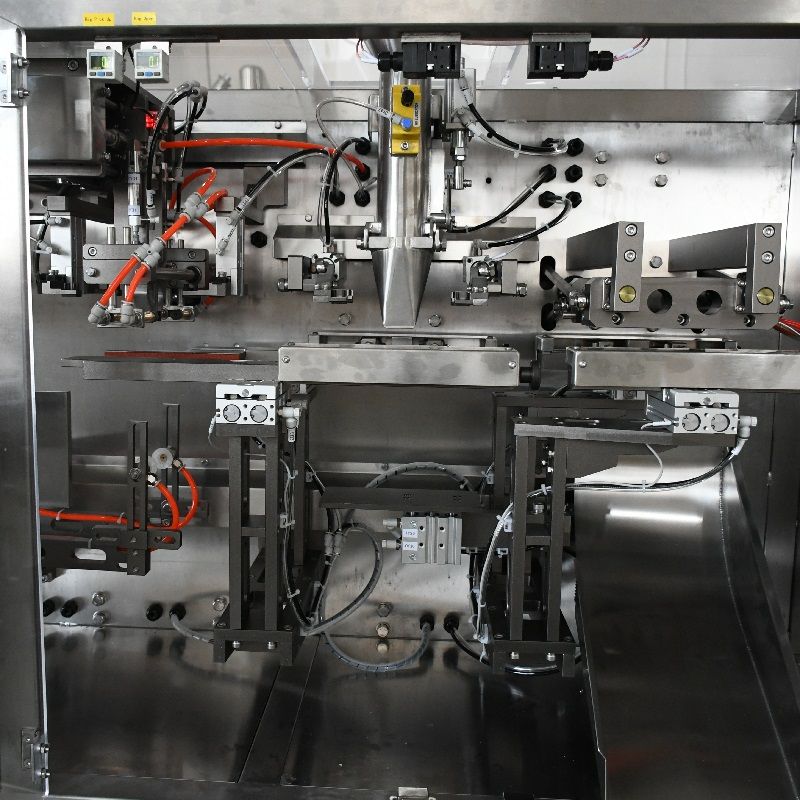
- Фотографии и видео тракта отбраковки, ограждений и точек сопряжения. Это те пункты, по которым чаще всего спорят после отгрузки, а снимок, сделанный на заводе, решает вопрос за минуту.
Приёмка, оплата остатка и отгрузка
Коммерческая последовательность важна не меньше технической, и её следует прописать в договоре, а не согласовывать письмами в конце.
- Испытать, затем задокументировать, затем подписать. В акте приёмки следует ссылаться на зафиксированные значения, а не на общее заявление об удовлетворённости. Если значение не достигло критерия, его либо исправляют и перепроверяют, либо вносят в список открытых пунктов с датой — но никогда не «растворяют» в подписи.
- Привяжите оплату остатка к подписанному испытанию, а не к календарю. Большинство производителей работает по схеме с авансом и остатком к оплате до отгрузки. Привязка этого остатка к пройденному FAT с задокументированными результатами — самый действенный рычаг, который у вас есть, и производители, работающие по документированному процессу, спокойно на это идут, потому что рассчитывают пройти проверку.
- Ведите список открытых пунктов с ответственными. Небольшое число открытых пунктов для машины под заказ — норма. Важно, чтобы у каждого был названный ответственный, решение и дата, а в упаковочном листе было записано, что исправляется на месте.
- Зафиксируйте машину в отгружаемом виде. Фотографии машины в ящике, упаковочный лист и подтверждение, что пакет документации поехал вместе с ней. Документация, отправляемая отдельно от машины, имеет привычку приходить с опозданием.
Что FAT не может охватить: SAT и передача оператору
FAT не может испытать ваше предприятие, потому что ваше предприятие — другое здание. Три вещи действительно выходят за его рамки, и их нужно планировать в рамках SAT.
- Инженерные сети вашего здания. Качество и давление сжатого воздуха, характеристики электроснабжения, температура и влажность окружающей среды. Машина, чисто работавшая на воздухе производителя, может вести себя иначе на вашем, и это не дефект изготовления.
- Интеграция в линию. Сопряжение с весовым дозатором или наполнителем до неё и с детектором, весовым контролем, транспортёром и упаковщиком в коробки после неё. Пусконаладка целого узла на заводе доказывает машину; только SAT доказывает линию.
- Ваши операторы, действительно работающие на ней. Это часть с самым длинным шлейфом. Оператор, который выставляет параметры сварки на ощупь, а не по испытанию, даёт течи, которые всплывают в вашем файле рекламаций от клиентов, а не на вашей линии.
Как TOP Y Machinery выстраивает испытания перед отправкой
С нашей производственной базы в Фошане, провинция Гуандун — основана в октябре 2011 года, более 4 500 м² цехов, команда более 50 человек, включая инженеров по электрике, механическому проектированию, пусконаладке и послепродажному обслуживанию, и месячная мощность сборки, приближающаяся к 70 машинам под заказ, — мы строим по процессу, задуманному так, чтобы испытание в конце было подтверждением, а не открытием.
- Производство начинается с подтверждённого чертежа, а не с заказа. Габариты и производственные операции нанесены на чертёж, и чертежи сначала выдаются на ваше рассмотрение и подтверждение. Именно это делает проверку по факту на FAT осмысленной: есть документ, с которым можно сверяться. По той же причине подтверждение чертежа, а не заказ, — это тот рубеж, который запускает отсчёт производства.
- Подузлы проверяются до сборки в единое целое. Сборка ведётся партиями, каждая проверяется отдельно, и только затем собирается вся машина и запускается как единое целое. Отказы всплывают внутри той партии, которая их вызвала, на этапе, когда их устранение не означает разборку готовой машины.
- Прогон использует реальный материал. Пусконаладка идёт на реальном продукте и реальной плёнке, а не на холостых циклах. По той же причине мы просим покупателей присылать продукт и плёнку в производственном состоянии: машина, которая видела только демонстрационный материал, не проверена ни в каком смысле, важном для вас.
- Качество шва измеряется, а не предполагается. Испытания на отслаивание, на проникновение красителя и на разрыв — часть того, как мы проверяем шов, а не визуальный контроль на губе. Значения принадлежат вашему делу, а не разговору.
- Обучение заканчивается подписанным протоколом. Операторов проводят через заправку плёнки, параметры сварки, переналадку на новый формат, чтение кодов неисправностей и диагностику первой линии, и завершают практической проверкой с записями, которые ваша система качества может подшить в дело. Когда аудитор спрашивает оператора, как и почему он выставляет параметры сварки, ответом служит эта запись.
Ничто из этого не меняет того, чем является FAT. Это меняет то, что вы обнаружите, когда приедете: машину, построенную по документу, собранную из проверенных партий, уже прогнанную на реальном материале, со значениями испытаний шва и протоколами обучения в папке. Тогда испытание подтверждает, а не спасает.
Часто задаваемые вопросы
Можно ли пропустить FAT и провести испытания у себя?
Можно, но вы теряете рычаг влияния. На площадке производителя чертежи, оснастка, запчасти и инженерная команда — в одном здании, и расходы на устранение проблемы несёт производитель. После отгрузки каждое исправление происходит на вашей площадке в ваше производственное окно. Если поездка действительно невозможна, попросите прогон, заснятый на видео, с зафиксированными значениями — но настаивайте на значениях, а не на резюме.
Сколько должна длиться приёмочная проверка на заводе?
Рассчитывайте на полный день для стандартной машины и на два дня и более для машины под заказ или линии, причём основную часть времени займут прогон под нагрузкой и испытания шва. Если график отводит на прогон всего час, неправилен график, а не испытание. Заложите длительность FAT в план проекта при подтверждении чертежа.
Что делать, если машина не проходит часть испытаний?
Для машины под заказ это нормально и не повод уходить. Важно решение по каждому пункту: исправлено и перепроверено, либо внесено в список открытых пунктов с ответственным, решением и датой. Настораживать должно испытание, на котором ничего не проверяли на прочность и ничего не отказало: обычно это значит, что критерии так и не были выражены в цифрах.
Стоит ли привязывать оплату остатка к FAT?
Да. Привязка остатка к пройденному FAT с задокументированными значениями — стандартная практика, и она даёт вам реальный рычаг в единственном месте, где он ещё есть. Производители, работающие по документированному процессу, рассчитывают пройти проверку и обычно принимают это условие без затруднений.
Нужны ли и испытание на отслаивание, и испытание на проникновение красителя?
Да, если упаковка является барьерной. Испытание на отслаивание по ASTM F88 измеряет прочность. Проникновение красителя по ASTM F1929 выявляет дефекты-каналы, которые пропускает визуальный осмотр и не показывает прочность шва. Пакет может пройти первое и отказать как барьер. Там, где применяется модифицированная атмосфера, добавьте измерение кислорода в подкупольном пространстве.
Какая документация должна физически отгружаться вместе с машиной?
Руководства по эксплуатации и обслуживанию, схема электрических соединений, комплект исполнительных чертежей, резервная копия программы ПЛК, перечень запчастей со сроками поставки быстроизнашиваемых позиций, декларации на материалы, контактирующие с пищей, и пакет сертификатов — на языке, на котором читает ваша служба обслуживания. На FAT подтвердите, что пакет полон и лежит в ящике, а не обещан на потом.
Что включить в заказ
Основную работу делают шесть пунктов, а на их написание уйдёт один день. Зафиксируйте спецификацию и шаг подтверждения чертежа. Определите критерии приёмки численно, включая применимую методику испытания шва. Укажите, что прогон под нагрузкой ведётся на вашем продукте и вашей плёнке, и что их предоставляете вы. Потребуйте пакет документации на FAT, а не после отгрузки. Привяжите оплату остатка к подписанному испытанию с зафиксированными значениями. И разделите критерии FAT и критерии SAT, чтобы проблемы интеграции в линию не путались с дефектами изготовления.
Покупатели, которые делают это правильно, получают нечто большее, чем защиту от плохой машины. Они получают задокументированную базовую линию — настройки, процедуры и измеренные значения машины в её лучшем состоянии, — с которой будет сравниваться каждый будущий разговор о поиске неисправностей. FAT — не последний шаг перед отгрузкой. Это первая полезная запись в жизни вашей машины.
Похожие материалы
- Руководство по соответствию оборудования для упаковки продуктов: FDA, ЕС 1935/2004 и материалы в контакте с пищей
- Обнаружение посторонних объектов на линиях упаковки продуктов: металлодетекция против рентгена против весового контроля
- Стоимость машин для упаковки продуктов: гид по ценам на 2026 год
- Китайские производители машин для упаковки продуктов: как найти надёжного поставщика
- Производственные возможности: как строятся машины для упаковки продуктов
- Обучение операторов для машин упаковки продуктов

