Обнаружение посторонних предметов на линиях упаковки пищевых продуктов: металлодетектор, рентгеновский контроль и контрольные весы.
Оглавление
- Эти три технологии отвечают на три разных вопроса.
- Металлодетектор: что он обнаруживает и что его сбивает с толку
- Рентген: решение, когда упаковка металлическая.
- Контрольные весы: это не детектор загрязнений, и это имеет значение с юридической точки зрения.
- Где на линии находится точка контроля
- Превращение детектора в контрольно-измерительную камеру: тестовые комплекты, частота, записи.
- Обеспечение надежности отказа
- Там, где интерфейс дает сбой
- Металлодетектор, рентгеновский аппарат и контрольные весы расположены рядом.
- Часто задаваемые вопросы
Детектор — это самая дешевая часть. Основные затраты уходят на интерфейс.
Система обнаружения посторонних предметов на линии упаковки пищевых продуктов обычно приобретается как отдельное устройство и устанавливается в последнюю очередь. Это неправильный подход. Металлодетектор, рентгеновская система и контрольные весы отвечают за разные задачи, у каждого из них есть свой режим отказа, которого нет у других, и все три работают только в том случае, если упаковочная машина, подающая на них продукцию, может корректно остановиться, отбраковать и восстановить работу.
В этом руководстве изложено, какая технология что обнаруживает, как упаковочный материал и продукт определяют, какую технологию можно использовать, где должна располагаться точка контроля и что потребует показать аудитор. Оно написано для покупателя или инженера предприятия, разрабатывающего спецификацию производственной линии, а не для метрологической лаборатории.
Эти три технологии отвечают на три разных вопроса.
Первое, что нужно решить, это не марка металлоискателя, а то, какую именно опасность вы контролируете. Если анализ опасностей показывает, что риск связан с металлом от изношенных деталей машин, металлоискатель является соразмерным средством контроля. Если же риск связан со стеклом с расположенной поблизости заправочной станции или костями в мясных продуктах, металлоискатель вам ничем не поможет.
Обнаружение металла
Обнаруживает загрязнения из черных, цветных металлов и нержавеющей стали с помощью электромагнитной индукции. Не обнаруживает стекло, камень, кости или пластик. С трудом справляется с влажными, солеными или проводящими продуктами, а также с металлизированной пленкой.
Рентгеновский контроль
Обнаруживает загрязнения по разнице плотности: металл, стекло, камень, окаменевшие кости, плотный пластик и резина. Также проверяет уровень заполнения, недостающие компоненты и целостность упаковки. Не обнаруживает материалы низкой плотности и требует контроля радиации.
Контрольное взвешивание
Проверяет движение массы относительно целевого объекта. Это количественный контроль и контроль наличия вещественных доказательств, а не детектор загрязнений. Он обнаруживает пропавшие предметы и значительное недополнение, а не фрагменты размером 1 мм.
Металлодетектор: что он обнаруживает и что его сбивает с толку
Металлодетектор создает электромагнитное поле с помощью передающей катушки и измеряет возмущение, вызываемое металлической частицей в приемных катушках. Он может обнаруживать черные, цветные и нержавеющие металлы, причем последняя категория имеет большее значение, чем ожидают покупатели: нержавеющая сталь наименее легко обнаруживается из этих трех материалов, поэтому прибор, прошедший проверку на наличие черных металлов, может все еще пропустить фрагмент нержавеющей стали того же размера.
Практическое ограничение заключается в следующем: эффект продуктаВлажные, соленые, кислые или горячие продукты сами по себе являются проводящими, поэтому они генерируют сигнал, который маскирует загрязнение. Существуют многочастотные системы с динамической фазовой регулировкой для подавления этого сигнала от продукта, но они жертвуют чувствительностью ради стабильности, и этот компромисс должен быть сделан с учетом особенностей вашего продукта, а не технических характеристик.
Три фактора, незаметно снижающие эффективность металлоискателей: Продукт, обладающий достаточной проводимостью, чтобы находиться близко к порогу обнаружения; металлизированная или ламинированная фольгой упаковочная пленка, полностью экранирующая поле; и большой размер отверстия, поскольку пакет достаточно большой. Эффективность детектора определяется наименьшим количеством загрязнений, которые он может надежно отфильтровать в вашем конкретном пакете при вашей фактической скорости подачи материала.
Рентген: решение, когда упаковка металлическая.
Рентгеновский контроль измеряет, сколько излучения поглощает каждый продукт, что зависит от его плотности. Это делает его единственным практически осуществимым вариантом в двух ситуациях: когда опасность загрязнения исходит от неметаллических материалов (стекло, камень, кость, плотный пластик) и когда сама упаковка изготовлена из фольги или металлизированной пленки, что делает металлодетектор недоступной для обнаружения.
Рентгеновские системы также обеспечивают проверку, недоступную металлодетектору. Поскольку они создают плотностное изображение всей упаковки, они могут проверять уровень наполнения, подтверждать наличие компонента или пакетика, а также обнаруживать дефекты и пустоты в швах. В тех случаях, когда линия производит смешанные упаковки или многокомпонентные наборы продуктов, возможность получения изображений часто оказывается более ценной, чем обнаружение загрязнений, для которого она была приобретена.
Ограничения реальны. Чувствительность снижается с увеличением толщины и плотности продукта, а также с увеличением скорости линии, поэтому система должна быть рассчитана с учетом фактической матрицы продукта. А рентгеновское излучение означает радиацию, что влечет за собой необходимость в защитных кожухах, блокировках, предупреждающих знаках и соблюдении местных нормативных требований, чего не имеет металлодетектор. Заложите в бюджет не только стоимость оборудования, но и оформление документации.
Контрольные весы: это не детектор загрязнений, и это имеет значение с юридической точки зрения.
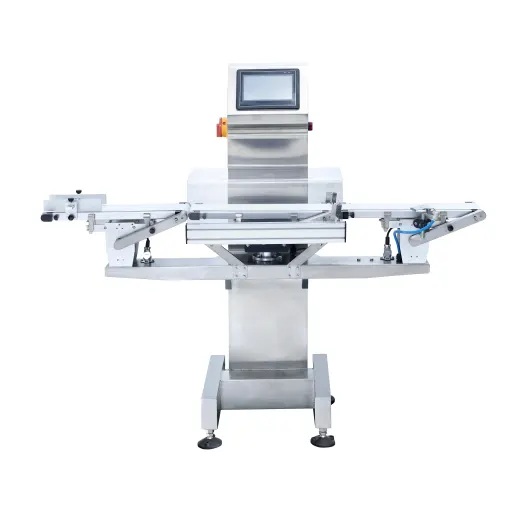
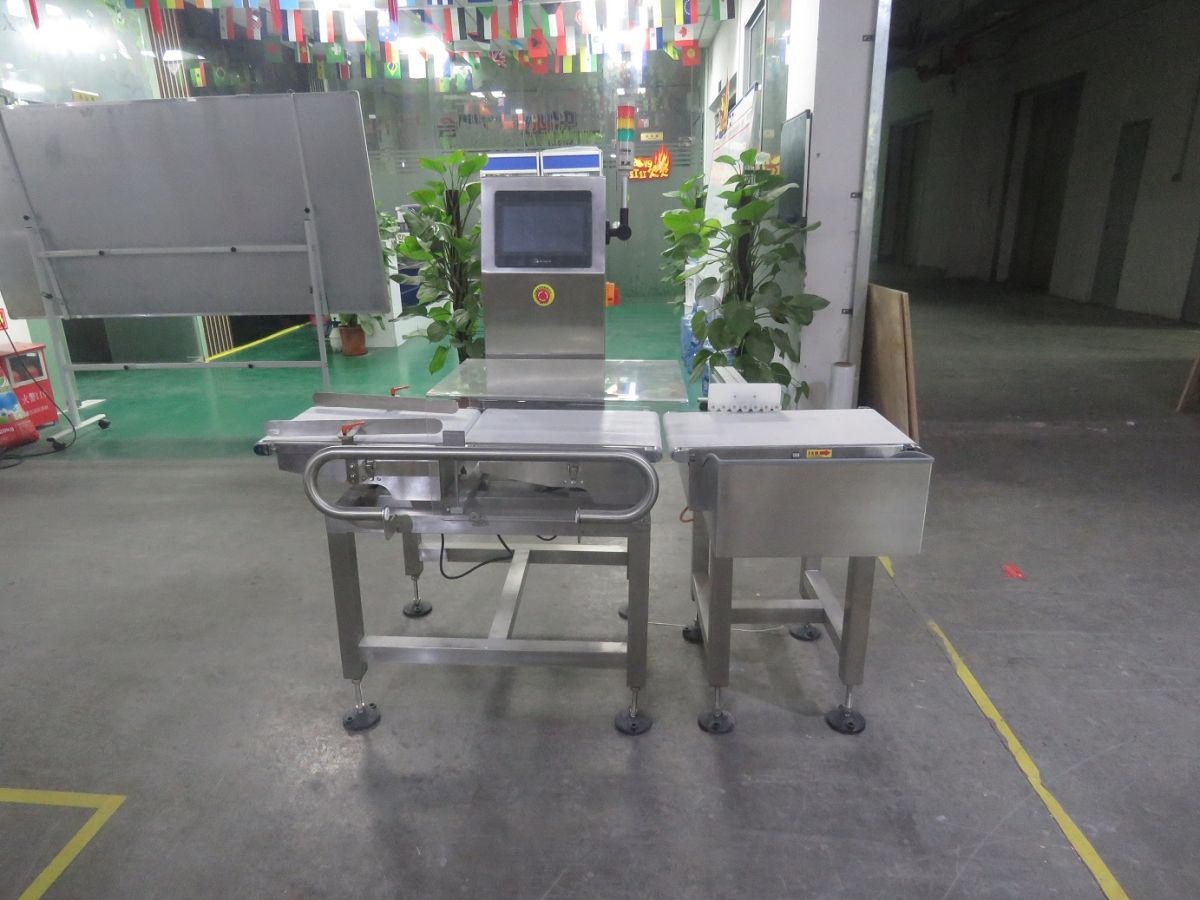
Контрольные весы взвешивают каждую упаковку в движении и сортируют ее по номинальному заданному значению. Это количественная функция, и она все чаще становится юридической. Если контрольные весы используются в целях, разрешенных для коммерческого использования, или для подтверждения соответствия требованиям к чистому содержимому упаковки, они являются регулируемым измерительным прибором, и режим утверждения зависит от места продажи.
Евросоюз
Автоматические весы подпадают под действие Директивы 2014/32/ЕС об измерительных приборах, Приложение VIII — модуль. МИ-006Контрольные весы относятся к категориям точности X и Y с классами от XI до XIII и от Y(I) до Y(b), в соответствии с OIML R51 и R61. Обратите внимание на распространенную ошибку: MI-005 охватывает системы измерения жидкостей, такие как топливораздаточные колонки, а не весы.
Соединенные Штаты
Для использования в коммерческих целях контрольные весы должны иметь сертификат соответствия NTEP, оцениваемый в соответствии с руководством NIST Handbook 44, которое охватывает весы и весовые устройства для ленточных конвейеров. Испытания на содержание нетто регулируются отдельно руководством NIST Handbook 133. В Китае аналогичные разрешения выдаются в соответствии с JJG 539 и JJG 648.
Отсюда вытекают два следствия. Во-первых, если вам необходимо, чтобы контрольные весы соответствовали требованиям законодательства в сфере торговли, укажите режим сертификации до оформления заказа, поскольку получение сертификата путем модернизации невозможно. Во-вторых, знайте, чем контрольные весы не являются: они не обнаруживают металлические фрагменты, и их никогда не следует представлять в плане HACCP как средство контроля физического загрязнения. Аудиторы задают именно этот вопрос, и ответ, который путает количественный контроль с контролем загрязнения, является нарушением.
Где на линии находится точка контроля
Размещение пункта контроля качества не зависит от площади помещения. Оно определяется тем, что именно вы пытаетесь защитить. Общее правило таково: размещайте пункт контроля качества как можно позже в процессе упаковки, чтобы упаковка была полной и закрытой, и как можно раньше в процессе дистрибуции, чтобы бракованная продукция еще могла храниться.
- После запечатывания, перед упаковкой в коробку. Стандартная ситуация для проверки упаковки. Упаковка закрыта, одно отбраковочное действие исключает ровно одну товарную единицу, и еще ничего не было объединено в коробку, где один брак становится дорогостоящим и не поддающимся отслеживанию.
- На этапе подачи сырья, перед разливочным устройством. Это оправдано в тех случаях, когда поступающее сырье несет наибольший риск загрязнения, а отбраковка насыпью обходится дешевле, чем отбраковка заполненных упаковок. Кроме того, это единственное положение, которое защищает сам наполнитель от повреждений.
- После упаковки в коробку. Иногда используется для проверки количества штук во всей коробке. Редко заменяет проверку на уровне упаковки, поскольку неудачная проверка на уровне коробки изолирует каждую упаковку внутри нее.
- Нельзя одновременно придерживаться обеих точек зрения без причины. Наличие двух контрольных точек удваивает объем работы по проверке. Разместите контрольную точку там, где опасность контролируется наилучшим образом, и задокументируйте, почему другая точка используется для мониторинга, а не для контроля.
Ещё одно правило размещения, которое легко упустить из виду: устройство отбраковки должно находиться в физически свободном пространстве и иметь определённое место назначения для отбракованной продукции. Если точка отбраковки находится между двумя конвейерами или контейнер для отбракованной продукции расположен там, где ходит оператор, система обнаружения будет обойдена в течение месяца — не из-за злого умысла, а потому что её уборка неудобна.
Превращение детектора в контрольно-измерительную камеру: тестовые комплекты, частота, записи.
Детектор становится критически важным контрольным пунктом только тогда, когда его работа проверена, зафиксирована и обоснована. Покупка прибора — это простая половина дела. Надежная половина — это система тестирования, и именно ее аудитор будет проверять, открывая ваше дело.
Принятая практика заключается в проведении испытаний с использованием физического образца известного материала и размера, проходящего через прибор в упаковке, соответствующей реальному продукту. Испытание детектора с образцом, находящимся на открытом воздухе, ничего не доказывает, поскольку проверяется именно влияние продукта и геометрия упаковки.
Конструкция тестового пакета
Подлинная упаковка самого продукта, содержащая образец материала и размера, не содержащий других примесей и промаркированный таким образом, чтобы исключить возможность его попадания в цепочку поставок в случае обнаружения дефекта.
Частота тестирования
В начале и в конце производства, при смене партий, после любых изменений настроек оборудования, а также после технического обслуживания или ремонта. Частота проверок должна быть достаточно высокой, чтобы вся продукция, прошедшая с момента последнего успешного тестирования, могла быть помещена на карантин на месте.
Размеры выборки
Определите минимальный уровень загрязнения, который вы обязуетесь обнаружить для каждого типа материала, для каждого продукта и формата упаковки. Черные, цветные металлы и нержавеющая сталь — это три разных теста с тремя разными результатами.
Записи и действия в случае сбоя
Кто проводил тестирование, когда, с каким образцом, какой результат. И письменное правило на случай неудачного теста: отбраковать тестовую упаковку, изолировать ее до последнего успешно пройденного теста, провести повторную калибровку, повторное тестирование и зафиксировать дальнейшие действия.
Требования схемы сходятся именно в этом. Глобальный стандарт безопасности пищевых продуктов BRCGS. Выпуск 9 По состоянию на 2026 год остается актуальной редакцией — выпуск 10 все еще находится в разработке и, как ожидается, не будет опубликован раньше второй половины 2027 года, поэтому ваша следующая проверка будет оцениваться по системе, задокументированной в выпуске 9. FSSC 22000 версии 7, опубликованной в мае 2026 года, и IFS Food версии 8, обязательной с января 2024 года, задают один и тот же основной вопрос: можете ли вы с помощью документов продемонстрировать, что устройство работало, когда продукт проходил через него?
Обеспечение надежности отказа
Система обнаружения, которая подает правильный сигнал, но неправильно его отклоняет, хуже, чем отсутствие системы, потому что она создает ложное ощущение контроля. Четыре проектных параметра выполняют большую часть работы.
- Сопоставьте устройство для отбраковки с упаковкой. Толкатели подходят для жестких контейнеров и картонных коробок; пневматический толкатель подходит для легких или нестандартных упаковок; выдвижная или опускающаяся секция ленты подходит для упаковок, которые нельзя толкать через соседнюю ленту. Толкатель, используемый для легкой сумки, просто опрокидывает ее, и она продолжает движение по ленте.
- Подтвердите, что отклонение произошло. Сигнал обнаружения не является доказательством удаления. Подтверждение отклонения доказывает, что упаковка действительно покинула поток, и это разница между претензией и проверкой.
- Защитите контейнер для отбракованных товаров. Запираемый на замок, контролируемый паролем контейнер с защитным туннелем между детектором и точкой отбраковки предотвращает попытки оператора устранить затор, просто вернув отбракованную упаковку на линию. Это также означает, что содержимое представляет собой документированное и подлежащее учету количество.
- Записывайте всё. Настройки, результаты испытаний, брак, сигналы тревоги. Регистрация данных служит двум целям: она поддерживает протокол HACCP и позволяет выявить закономерности отказов в случаях, когда обсуждается повторяющаяся неисправность.
Там, где интерфейс дает сбой
Практически ни одна из вышеперечисленных проблем не связана с дефектами детектора. Это проблемы взаимодействия между упаковочной машиной и устройством контроля качества, и их решение принимается задолго до сборки любой из этих машин.
Как компания TOP Y Machinery обрабатывает интерфейс производственной линии
Компания TOP Y производит упаковочные машины, а не детекторы — контрольно-измерительное оборудование обычно поставляется специализированным поставщиком. Именно поэтому интерфейс стоит проектировать, а не предполагать. Наша компания, основанная в октябре 2011 года в городе Фошань, провинция Гуандун, располагает производственными площадями более 4500 м² и командой из более чем 50 человек, включая инженеров-конструкторов, электриков, специалистов по вводу в эксплуатацию и послепродажному обслуживанию, и четыре подразделения несут основную нагрузку.
- Интерфейс определяется на чертеже. Высота конвейера, точки перегрузки, сигнальная проводка, логика остановки и место, зарезервированное для устройства отбраковки, согласовываются на чертежах и предоставляются для подтверждения до начала производства. Добавление точки обнаружения к уже собранному станку означает перестройку конвейеров и повторный запуск логики управления на месте, за ваш счет и в соответствии с вашим графиком.
- Он вводится в эксплуатацию как единое целое, а не по частям. Проверка узлов и узлов производится партиями, затем вся машина собирается и запускается как единая линия. Подача, дозирование, герметизация, привод и управление должны работать согласованно — как и взаимодействие с весами, металлодетектором, контрольными весами, конвейером и упаковочной машиной.
- Реальный материал, а не пустые циклы. Оборудование настраивается на реальном изделии и реальной пленке. Это единственный способ узнать, как ваше изделие влияет на чувствительность детектора, прежде чем это поймут операторы.
- Ваша команда обучена работе с интерфейсом, а не только с машиной. Наше обучение операторов охватывает контроль точности, обработку брака и проверку с помощью металлодетектора, а также параметры загрузки пленки и запечатывания, и завершается подписанным протоколом, который ваша система качества может хранить. Когда аудитор просит оператора провести проверку, этот протокол является ответом.
Есть и второстепенная выгода, которая окупается еженедельно. Когда операторы могут самостоятельно считывать коды неисправностей и проверять пути отбраковки, остановка линии устраняется за пятнадцать минут, а не за счет вызова сервисной службы. Интерфейс линии — это не только вопрос соответствия требованиям; это разница между остановкой, которую устраняет ваша команда, и остановкой, для устранения которой вашему поставщику придется лететь.
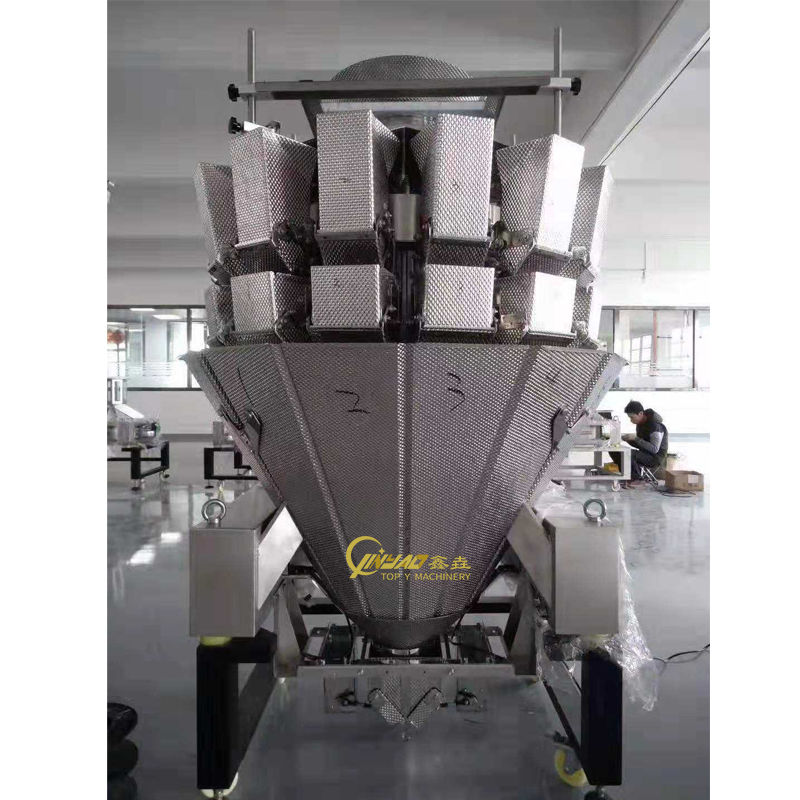
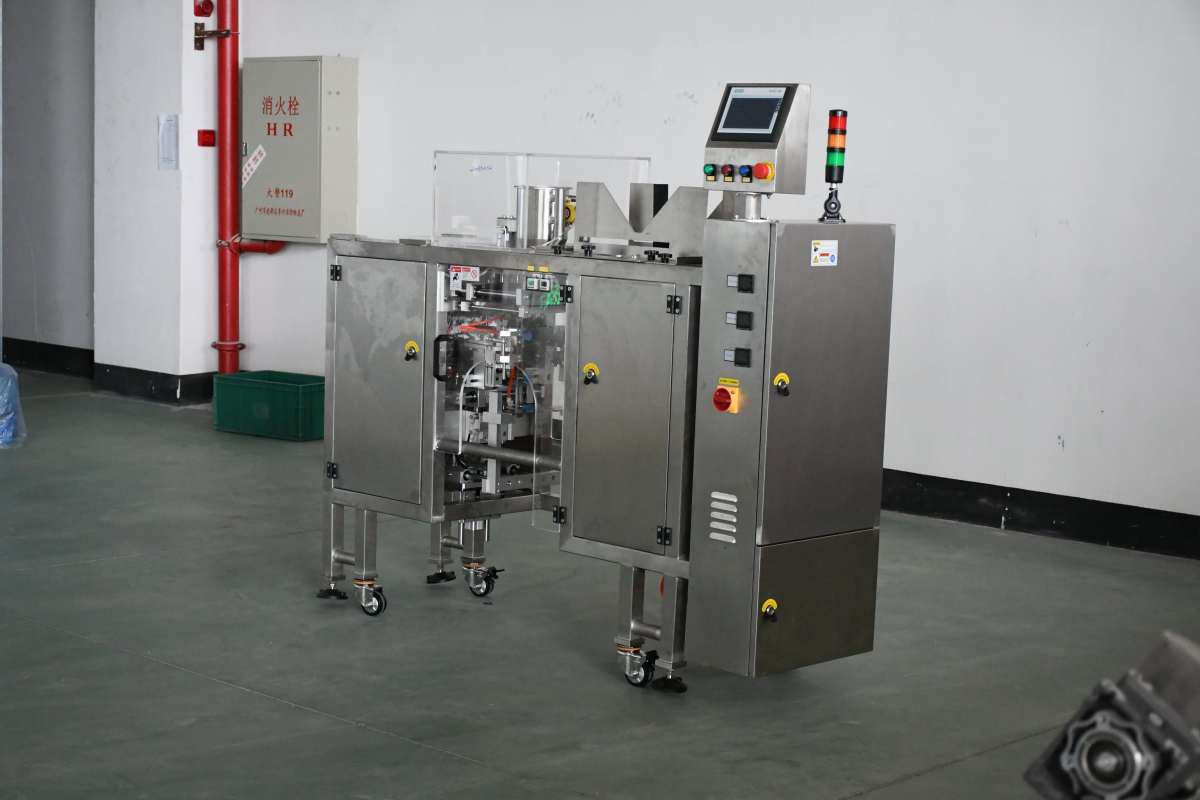
Металлодетектор, рентгеновский аппарат и контрольные весы расположены рядом.
| Рассмотрение | Обнаружение металла | Рентгеновский контроль | Контрольные весы |
|---|---|---|---|
| Обнаруживает | Черные металлы, цветные металлы, нержавеющая сталь | Металл, стекло, камень, кость, плотный пластик, резина | Только отклонение массы |
| Слепой к | Стекло, камень, кость, пластик, материал низкой плотности | Материал с низкой плотностью и очень тонкие пленки из него. | Любое загрязняющее вещество, которое не изменяет свою массу существенным образом. |
| Заблокировано упаковкой | Да — поле экранируется фольгой и металлизированной пленкой. | Нет, с фольгированными пакетами обращаются в обычном режиме. | Нет |
| Ограничение продукта | Влажные, соленые, кислые, горячие продукты вызывают эффект продукта. | Чувствительность снижается с увеличением толщины и плотности продукта. | Стабильность и вибрация ремня играют решающую роль в обеспечении точности. |
| Дополнительные возможности | Никто | Проверка уровня заполнения, отсутствующих компонентов, герметичности и наличия пустот. | Контроль качества раздачи подарков, данные SPC, калибровка наполнителя. |
| Регулирующий угол | Это не измерительный инструмент; его работа основана на требованиях системы HACCP и соответствующих схемах. | Радиационный контроль, защитный кожух, блокировка, локальная регистрация | Разрешение на коммерческое использование, где это применимо: EU MI-006, US NTEP, China JJG. |
Рассматривайте таблицу как последовательность исключений, а не как рейтинг. Если ваша упаковка изготовлена из фольги, то обнаружение металла исключено независимо от стоимости. Если опасность представляют кости или стекло, то обнаружение металла никогда не было решением. Если же вам действительно необходимо обеспечить соответствие требованиям к чистому содержимому и сократить количество украденного товара, ни одна из технологий обнаружения загрязнений не заменит контрольные весы — и наоборот.
Часто задаваемые вопросы
Может ли контрольные весы заменить металлодетектор?
Нет. Контрольные весы измеряют массу и не могут идентифицировать фрагмент металла, осколок стекла или фрагмент кости. Они обнаруживают недостающие компоненты и чрезмерное недополнение. Использование их в качестве физического средства контроля загрязнения в плане HACCP — распространенная и предотвратимая ошибка.
Мой товар упакован в фольгу. Какие у меня есть варианты?
Рентгеновский контроль. Фольга и металлизированная пленка экранируют электромагнитное поле, от которого зависит работа металлоискателя, поэтому обнаружение металла в таком корпусе невозможно. Рентгеновский контроль основан на разнице плотностей и не подвержен влиянию фольги.
Почему мой металлоискатель пропускает некоторые виды нержавеющей стали, но легко находит черные металлы?
Нержавеющая сталь наименее легко обнаруживается из трех категорий материалов, поскольку она обладает наименьшей электропроводностью и часто немагнитна. Машина, прошедшая проверку на наличие примесей в ферромагнитном шарике, тем самым не считается допущенной к работе с нержавеющей сталью. Необходимо указывать и проверять все три типа материалов отдельно, при минимальном размере, который вы готовы обнаружить.
Как часто следует проводить провокационный тест?
Как минимум, в начале и конце производства, при изменении партии и формата, после любых изменений настроек детектора, а также после технического обслуживания или ремонта. Ключевым принципом является возможность карантина: интервал должен быть достаточно коротким, чтобы каждую упаковку, произведенную после последнего успешного теста, можно было изолировать на месте, если тест окажется неудачным.
Необходимо ли нам получить разрешение на коммерческое использование наших контрольных весов?
Только если он используется для подтверждения соответствия требованиям по содержанию нетто или в торговых целях. В ЕС это означает MID 2014/32/EU Приложение VIII, модуль MI-006; в США — сертификат соответствия NTEP, оцениваемый в соответствии с руководством NIST Handbook 44, с тестированием содержания нетто в соответствии с руководством NIST Handbook 133. Если он вам необходим, решите это до заказа — его нельзя установить на неодобренный прибор.
По какой версии BRCGS будет проводиться наша проверка?
Выпуск 9. По состоянию на 2026 год он остается текущим опубликованным изданием, а выпуск 10 все еще находится в разработке, и его публикация ожидается не раньше второй половины 2027 года. В это время следите за заявлениями BRCGS, поскольку они вносят изменения в требования к аудиту между изданиями.
Что нужно указать перед заказом
Пять пунктов, и все пять должны быть указаны на чертеже или в заказе на покупку, а не обсуждаться после доставки. Определите, какой уровень опасности контролируется точкой контроля, и, следовательно, какая технология используется. Убедитесь, что ваш упаковочный материал позволяет использовать данную технологию. Определите физическое пространство и высоту установки детектора, а также схему проводки и логику остановки между ним и упаковочной машиной. Определите устройство отбраковки, подтверждение отбраковки и место назначения для бракованной продукции. И внесите в документацию по передаче информацию о режиме контрольных испытаний, включая размеры выборок для каждого типа материала.
Проблемы на упаковочной линии редко возникают из-за неправильного выбора оборудования. Чаще всего это происходит из-за того, что решение проблем с интерфейсом было оставлено на усмотрение бригады на объекте в пятницу днем. Устранение неполадок на чертеже ничего не стоит.
Рекомендуемая литература
- Руководство по соответствию оборудования для упаковки пищевых продуктов требованиям FDA, Регламента ЕС 1935/2004 и материалов, контактирующих с пищевыми продуктами.
- Полное руководство по промышленному оборудованию для упаковки пищевых продуктов
- Типы упаковочных машин для пищевых продуктов в 2026 году: VFFS, HFFS, ротационные и пакетные системы.
- Техническое обслуживание упаковочного оборудования: контрольный список на день, неделю и месяц.
- Производственные возможности: как создаются машины для упаковки пищевых продуктов
- Обучение операторов работе с машинами для упаковки пищевых продуктов

