Заводские приемочные испытания оборудования для упаковки пищевых продуктов: контрольный список покупателя перед отгрузкой.
Оглавление
- FAT и SAT — это не один и тот же тест.
- Дата получения вами FAT устанавливается на основании подтверждения розыгрыша, а не на основании заказа.
- Что взять с собой на экзамен
- Контрольный список FAT из десяти пунктов
- Что означает "пройдено": измеримые критерии приемлемости.
- Прочность уплотнения и целостность уплотнения — это два разных теста.
- Что записывать во время пробежки
- Выпуск товара, окончательная оплата и отгрузка.
- Что не может охватить FAT: передача данных между спутником и оператором.
- Часто задаваемые вопросы
Испытание — это последняя точка, в которой у вас еще остаются рычаги влияния.
Заводские приемочные испытания (ЗПА) — это структурированная проверка вашей машины на производственной площадке, вашей продукции и пленки, перед ее упаковкой. Ценность ЗПА заключается не в самой церемонии. Ее суть в том, что ЗПА — это последний момент в проекте, когда проблема обходится подрядчику временем и деньгами, а не приводит к простою оборудования.
После отгрузки оборудования все корректировки происходят на вашем производстве, в вашем производственном окне, в присутствии вашей команды. До отгрузки же у производителя есть инструменты, чертежи, запасные части и инженеры в одном здании. Именно эта асимметрия является главным аргументом в пользу правильного выполнения этой работы, и именно поэтому приведенный ниже контрольный список предназначен для печати и ношения с собой, а не для чтения.
FAT и SAT — это не один и тот же тест.
Покупатели часто используют эти два термина как синонимы, и именно поэтому возникают пробелы. Они проверяют разные вещи в разных местах, и они не могут заменить друг друга.
ЖИР — заводской приемочный тест
На производственной площадке, перед отгрузкой. Подтверждает, что машина была изготовлена в соответствии с утвержденными техническими характеристиками, работает с вашим продуктом и соответствует согласованным критериям точности и целостности. Включает в себя проверку механической сборки, электрической и безопасности, документации на материалы, а также передачу запасных частей и инструкций по эксплуатации.
SAT — проверка приемки площадки
На вашем предприятии, после установки и подключения оборудования. Подтверждает работоспособность машины в вашем здании, при работе с вашей системой сжатого воздуха и электропитания, а также при интеграции с вашим оборудованием на входе и выходе. Включает в себя сборку, выравнивание, интеграцию в линию и обучение операторов, которое подтверждает работоспособность вашей команды.
Практический вывод: чистые заводские приемочные испытания (FAT) не гарантируют работоспособность линии, поскольку линии еще не существует. FAT подтверждают работоспособность оборудования. SAT подтверждают работоспособность установки. Включите оба пункта в заказ на покупку с отдельными критериями приемки, иначе вы рискуете спорить о том, чья неисправность к кому относится, пока линия простаивает.
Дата получения вами FAT устанавливается на основании подтверждения розыгрыша, а не на основании заказа.
Большинство покупателей планируют производство готовой продукции в обратном порядке, отсчитывая от даты отгрузки, а затем обнаруживают, что для этого нет реалистичного времени. Причина в том, что упаковочное оборудование, изготовленное на заказ, нельзя запланировать на основе заказа на покупку, поскольку такое оборудование еще не существует в определенной форме.
Строительство становится возможным только после утверждения технических чертежей. До утверждения чертежей размеры, расположение оборудования, траектория движения пленки, контактные материалы и точки сопряжения с вашим детектором или упаковочной машиной остаются неопределенными. Строитель, который называет точную дату завершения работ до утверждения чертежей, просто гадает.
Планируйте последовательность действий, а не только дату. Подтверждение чертежа, затем сборка, затем тестовый запуск, затем окончательная оплата и отгрузка. Для машин, изготовленных по индивидуальному заказу, сборка занимает больше всего времени: стандартные машины обычно изготавливаются около месяца, нестандартные — от шести до восьми недель, а сложные машины или целые линии — значительно дольше. Забронируйте время для заводских приемочных испытаний одновременно с подтверждением чертежа, чтобы никому не приходилось импровизировать в конце проекта.
Что взять с собой на экзамен
Это та часть, в которой покупатели чаще всего ошибаются, и именно от неё зависит, даст ли тест какую-либо информацию. Проверка работоспособности оборудования на демонстрационном образце производителя доказывает, что оборудование работает именно на этом образце. Однако это мало что говорит о вашем собственном производстве.
- Ваш продукт в рабочем состоянии. Это не образец из лаборатории. Липкий, пыльный, хрупкий или необычной формы продукт ведет себя на весах, в формовочной трубе и на зажимных губках иначе, чем чистый демонстрационный материал. Отправьте достаточное количество для длительного цикла производства, а не для фотографии.
- Ваша упаковочная пленка или пакеты. Структура пленки определяет окно герметичности. Для мономатериального перерабатываемого ламината, бумажной структуры и фольгированного ламината требуются разные параметры температуры, давления и выдержки, и они по-разному выходят из строя. Принесите материал, который вы действительно собираетесь использовать, включая рулон с печатью, если печать влияет на совмещение.
- Справочный комплект. Одна готовая упаковка, которая является образцом качественного упаковки, согласованная с вашей командой контроля качества заранее. Это исключает споры о том, допустима ли складка во время работы оборудования.
- Критерии приема, изложенные в письменной форме, должны быть предоставлены вам до поездки. Скорости, вес и допуски, а также ожидаемые значения результатов проверки герметичности. Согласование цифр, пока машина еще теплая и тест проводится, — это то, как покупатели соглашаются на то, что им не нужно.
- Ваши собственные измерительные приборы. Контрольные весы, весы и, при необходимости, тестер герметичности или измерительный прибор. Независимое измерение — это разница между испытанием и демонстрацией.
Контрольный список FAT из десяти пунктов
Каждый пункт ниже приводит к созданию документа. Если пункт приводит только к устному заверению, это не завершенный чек — это обещание, а обещания не передаются вместе с машиной.
Исполнительные чертежи и протокол о замене
Оборудование поставляется в соответствии с утвержденным вами чертежом, а также с письменным перечнем любых материалов или компонентов, измененных после утверждения, с указанием причины и вашего согласия.
Сертификаты на материалы, контактирующие с пищевыми продуктами
Для каждой детали, соприкасающейся с изделием, указывается марка сплава или полимера, поставщик, стандарт или нормативный акт, на который опирается декларация, и дата выдачи. Сертификаты, выданные до последнего изменения материала, не являются доказательством.
Неметаллические детали и график смазки
Прокладки, уплотнения, уплотнительные кольца, шланги, тефлоновая лента и направляющие с указанием материала и температурного режима; каждая точка смазки с указанием используемого продукта и его пригодности для использования в пищевой промышленности, а также точки в бесконтактных зонах, обозначенные соответствующим образом.
Механическая точность
Выравнивание формовочной формы и воротника, параллельность зажимных губок, повторяемость длины пакета, совмещение пленки и положение резака — все эти параметры измеряются относительно допуска чертежа, а не определяются на глаз.
Пустой заезд на полной скорости
Каждое движение отработало циклически, все защитные ограждения закрыты, блокировки активны, сигналы тревоги отсутствуют, а время цикла сравнивается с номинальной скоростью, указанной в спецификации.
Загруженный ролик для вашего продукта и фильма
Поддержание заданной скорости подачи материала, отсутствие замятий, отсутствие пропущенных швов, а также целенаправленное, а не предполагаемое, формирование пути отбраковки.
Тесты на герметичность и целостность упаковки
Испытания на отслаивание, проникновение красителя и разрыв проводились на упаковках, изготовленных в ходе испытаний, при этом регистрировались полученные значения, а не ставился отметка «пройдено» или «не пройдено». См. раздел ниже, объясняющий, почему эти испытания проводятся отдельно.
Точность дозирования и взвешивания
Целевые показатели сравниваются с фактическими результатами за определенный период времени: среднее значение, разброс и вероятность промаха. Станок, который в среднем попадает в цель, но при этом совершает слишком широкий размах, будет обходиться вам в лишние затраты на материал каждую смену.
Проверка электрооборудования и безопасности
Проверяется целостность цепи защитного заземления, сопротивление изоляции, аварийная остановка, блокировки защитного кожуха, точки изоляции и блокировки, а также заземление в соответствии с электрическим стандартом, которому соответствует машина.
Запасные части, инструменты и документация
Перечень запасных частей с указанием сроков поставки изнашиваемых деталей, быстросменных деталей, специальных инструментов, руководств и электрических схем, резервной копии программы ПЛК и пакета сертификатов — на языке, понятном вашей команде технического обслуживания.
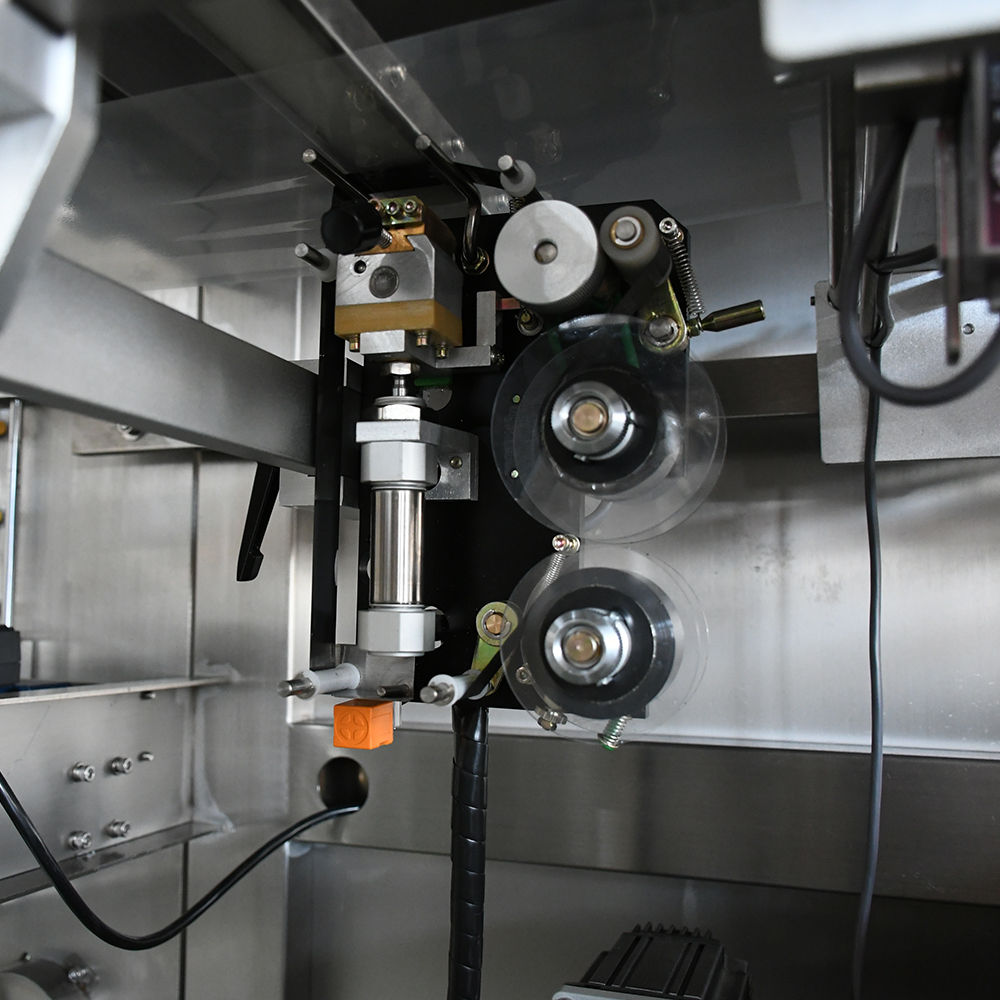
Что означает "пройдено": измеримые критерии приемлемости.
Критерий приемки, который нельзя измерить, не является критерием. В таблице ниже представлена форма того, что необходимо согласовать в письменной форме до начала испытаний, чтобы никому не приходилось вести переговоры во время работы оборудования.
| Проверять | Как это проверить | Что записывать |
|---|---|---|
| Частота цикла | Запуск на заданной скорости на вашем изделии в течение определенного времени. | Фактическое количество упаковок в минуту, продолжительность работы, количество остановок и причина их возникновения. |
| Длина пакета и положение запайки | Проведите измерения на последовательных упаковках и сравните с допуском на вытяжку. | Среднее, минимальное и максимальное значения, а также изменение значения в течение периода наблюдений. |
| прочность уплотнения | Испытание на отслаивание по стандарту ASTM F88 при согласованной ширине образца и скорости испытания. | Использованная методика, ширина образца, скорость испытания, среднее и наименьшее единичное значение. |
| Целостность уплотнения | Проникновение красителя в соответствии со стандартом ASTM F1929 на упаковках из партии товара. | Признак соответствия или несоответствия образца, а также тип обнаруженного дефекта. |
| Устойчивость к разрыву упаковки | Испытание на инфляцию по стандартам ASTM F1140 или ASTM F2054, или испытание на ползучесть при значении, близком к 80 процентам от предела прочности при разрыве. | Давление разрыва и место повреждения — уплотнение или материал. |
| Вес наполнителя | Взвесьте определенный образец с помощью собственного прибора. | Размер выборки, среднее значение, стандартное отклонение, количество призов по сравнению с целевым показателем |
| Защитная непрерывность соединения | Проверьте целостность цепи защитного заземления, как того требует электрооборудование машины. | Измеренное значение по сравнению с пределом, установленным застройщиком. |
| Аварийная остановка и блокировки | Поочередно активируйте каждое стопорное устройство и защитный выключатель. | Пройдено или не пройдено для каждого устройства, а также наблюдаемое поведение при остановке. |
Обратите внимание на разницу между вторым и третьим столбцами. Почти каждый покупатель указывает первый столбец и забывает о втором. Тест, не имеющий зафиксированных значений, нельзя сравнить с результатами следующего оборудования, нельзя отслеживать динамику снижения производительности через шесть месяцев и нельзя показать аудитору, который спрашивает, как контролируется качество уплотнений.
Прочность уплотнения и целостность уплотнения — это два разных теста.
Это различие создает больше проблем, чем любой другой отдельный аспект приемочных испытаний упаковки, и его стоит тщательно изучить, прежде чем составлять техническое задание.
прочность уплотнения Измеряет, какое усилие необходимо приложить, чтобы разорвать пломбу. Целостность уплотнения Это показатель наличия протечки в упаковке — канала, пустоты или пути, через который может выходить продукт или воздух. Это разные свойства, измеряемые разными методами, и одно не подразумевает другое.
Упаковка может пройти тест на герметичность и при этом протекать. Прочный шов с узким дефектом в виде канала может отклеиться при вполне допустимом усилии и все равно не выдержать нагрузки. Происходит и обратное: упаковка может быть герметичной, но при этом открыться при усилии, не превышающем требуемый стандарт качества. Если в вашей спецификации указан только один из этих двух факторов, вы оставляете половину риска без контроля.
На практике это означает три группы испытаний в рамках заводских приемочных испытаний. Испытание на отслаивание по стандарту ASTM F88 позволяет определить прочность. Проникающий краситель по стандарту ASTM F1929 — это чувствительный тест для выявления дефектов каналов, которые не обнаруживаются при визуальном осмотре. Испытание на надувание по стандартам ASTM F1140 или ASTM F2054, включая испытание на ползучесть, позволяет оценить целостность всего корпуса и — что важно — определить место отказа: разрыв в месте соединения указывает на параметры герметизации, а разрыв в материале — на ламинат. При использовании продувки азотом или модифицированной атмосферы измерение содержания кислорода в свободном пространстве также необходимо, поскольку оно подтверждает факт создания атмосферы и отсутствие утечек.
Ещё один нюанс: результаты отслаивания сопоставимы только при использовании одной и той же техники. При отслаивании без опоры, с опорой под углом 90 градусов и с опорой под углом 180 градусов на одном и том же пакете наблюдаются разные значения силы. Согласуйте технику один раз, запишите её и используйте её при каждом последующем тестировании.
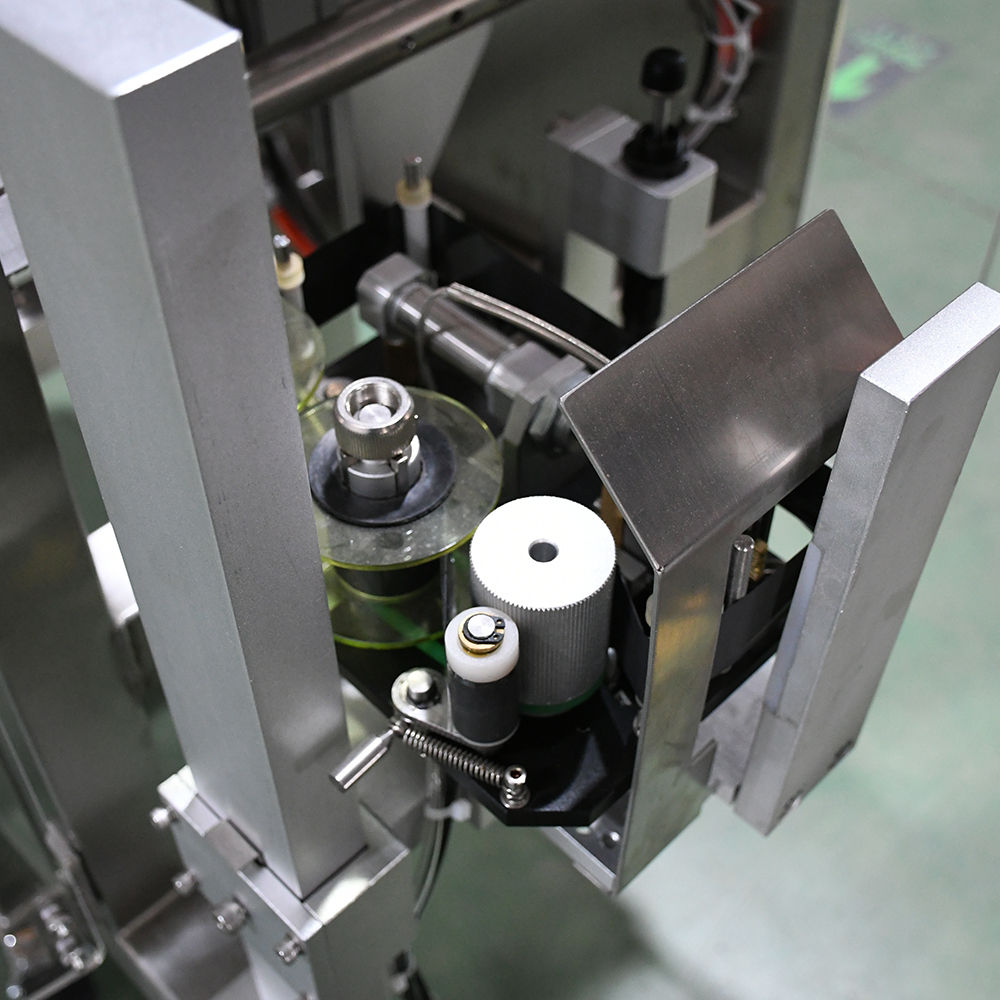
Что записывать во время пробежки
В результате выполнения теста должен оставаться файл, а не память. Следует настаивать на соблюдении четырех условий, поскольку восстановление каждого из них впоследствии обойдется дорого.
- Настройки оборудования на уровне оптимальной производительности. Температура, давление и выдержка при запайке; натяжение пленки; параметры длины пакета; настройки дозирования. Сфотографируйте экраны и запишите значения. Если новый оператор что-то меняет через три месяца, именно эти значения нужно восстановить.
- Порядок действий оператора. Прокладка пленки, последовательность запуска, последовательность переключения. Все это документируется на заводских приемочных испытаниях, когда инженер-строитель стоит рядом с вами, а не воспроизводится при вводе в эксплуатацию.
- Каждое отклонение и его устранение. Что пошло не так, что было изменено, что было перепроверено. Отсутствие отклонений в файле не является доказательством качества; обычно это означает, что ничего не проверялось.
- Фотографии и видеозаписи пути отбраковки, защитных элементов и точек сопряжения. Это те товары, из-за которых чаще всего возникают споры после доставки, и фотография, сделанная на заводе, решает их за минуту.
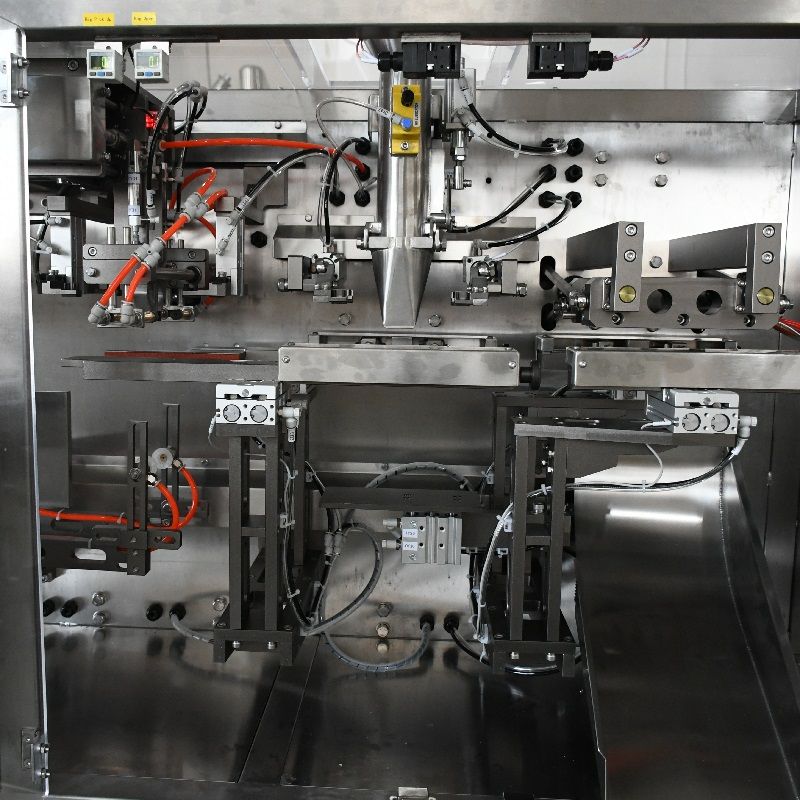
Выпуск товара, окончательная оплата и отгрузка.
Коммерческая составляющая имеет такое же значение, как и техническая, и её следует прописать в договоре, а не согласовывать по электронной почте в конце.
- Провести тестирование, затем задокументировать, затем подписать. В примечании к выпуску должны быть указаны зафиксированные значения, а не общее заявление об удовлетворении. Если значение не соответствует критерию, оно либо исправляется и проверяется повторно, либо указывается как открытый вопрос с датой — и никогда не включается в подпись.
- Привяжите сумму платежа к подписанному документу, а не к календарю. Большинство строителей работают по принципу предоплаты, а остаток суммы оплачивается до отгрузки. Привязка этого остатка к успешно пройденным заводским приемочным испытаниям с документально подтвержденными результатами является самым эффективным рычагом воздействия, и строители, использующие документированный процесс строительства, чувствуют себя уверенно, поскольку ожидают успешного прохождения испытаний.
- Ведите список незавершенных дел совместно с владельцами. Небольшое количество неисправных деталей — это нормально для оборудования, изготовленного на заказ. Важно, чтобы у каждой детали был указан владелец, способ устранения неисправности и дата ремонта, а также чтобы в упаковочном листе было зафиксировано, что именно исправляется на месте.
- Зафиксируйте состояние оборудования при отгрузке. Фотографии упакованного оборудования, упаковочный лист и подтверждение того, что комплект документации был отправлен вместе с ним. Документация, отправляемая отдельно от оборудования, имеет тенденцию приходить с опозданием.
Что не может охватить FAT: передача данных между спутником и оператором.
FAT не может проверить ваше предприятие, потому что ваше предприятие — это другое здание. Три момента действительно выходят за рамки его компетенции и должны быть учтены при планировании SAT.
- Услуги в вашем здании. Качество и давление сжатого воздуха, характеристики источника питания, температура и влажность окружающей среды. Аппарат, который исправно работал от заводской системы подачи воздуха, может вести себя иначе на вашей, и это не является дефектом сборки.
- Интеграция линий. Взаимодействие с расположенными выше по потоку весами или разливочной машиной и расположенными ниже по потоку детектором, контрольными весами, конвейером и упаковочной машиной. Ввод в эксплуатацию всего агрегата на заводе подтверждает работоспособность машины; только приемочные испытания подтверждают работоспособность линии.
- Ваши операторы, непосредственно управляющие им. Это самая сложная часть. Оператор, устанавливающий параметры уплотнения на ощупь, а не путем проверки, допускает утечки, которые отражаются в жалобах клиентов, а не на производственной линии.
Как компания TOP Y Machinery организует тестирование перед отправкой.
Наша производственная база в Фошане, провинция Гуандун, основанная в октябре 2011 года, занимает более 4500 м² производственных площадей, в ней работает команда из более чем 50 человек, включая инженеров-электриков, инженеров-механиков, инженеров по вводу в эксплуатацию и послепродажному обслуживанию, а ежемесячная производственная мощность составляет около 70 машин, изготовленных по индивидуальному заказу. Процесс производства разработан таким образом, чтобы итоговая проверка становилась подтверждением, а не открытием.
- Производство начинается с утвержденного чертежа, а не с момента получения заказа. Размеры и производственные операции указаны на чертеже, и чертежи сначала предоставляются вам для ознакомления и подтверждения. Именно поэтому проверка исполнительной документации на заводских приемочных испытаниях имеет смысл: есть документ, с которым можно сравнить детали. Именно поэтому подтверждение чертежа, а не заказ на покупку, является отправной точкой для запуска производственного процесса.
- Перед интеграцией проводится проверка работоспособности узлов и агрегатов. Сборка осуществляется партиями, каждая из которых проходит проверку в отдельности, и только после этого вся машина собирается и запускается как единое целое. Неисправности, вызвавшие их, выявляются внутри партии, на этапе, когда их устранение не требует разборки готовой машины.
- В спектакле используются реальные материалы. Ввод в эксплуатацию осуществляется с использованием реального продукта и реальной пленки, а не в режиме простоя. По той же причине мы просим покупателей присылать продукцию и пленку в рабочем состоянии: машина, которая использовалась только для демонстрации, не проходила никаких важных для вас испытаний.
- Качество герметизации измеряется, а не предполагается. Испытания на отслаивание, испытания на проникновение красителя и испытания на разрыв являются частью проверки герметичности, в отличие от визуального осмотра зажимного соединения. Полученные значения должны храниться в вашем личном деле, а не обсуждаться в разговоре.
- Обучение завершается подписанием соответствующего документа. Операторов обучают загрузке пленки, параметрам запайки, переключению на новый формат, считыванию кодов неисправностей и первичной диагностике, а завершают обучение практической проверкой, результаты которой заносятся в систему контроля качества. Когда аудитор спрашивает оператора, как он устанавливает параметры запайки и почему, ответ содержится в этой записи.
Всё это не меняет сути заводских приемочных испытаний (FAT). Меняется то, что вы обнаружите, когда доберетесь до места: машина, собранная по документу, изготовленная проверенными партиями, уже протестированная на реальном материале, с результатами испытаний на герметичность и записями о тренировке в папке. В результате испытания подтверждают, а не исправляют ситуацию.
Часто задаваемые вопросы
Можно ли обойтись без FAT-тестирования и провести его на нашей собственной площадке?
Вы можете это сделать, но потеряете рычаги влияния. На строительной площадке чертежи, оснастка, запасные части и инженерная команда находятся в одном здании, и строитель берет на себя расходы по устранению неполадок. После отгрузки все исправления происходят на вашем производстве в установленные вами сроки. Если поездка действительно невозможна, запросите видеозапись процесса с засвидетельствованными значениями — но настаивайте на самих значениях, а не на сводке.
Сколько времени должны занимать заводские приемочные испытания?
Для стандартной машины запланируйте полный рабочий день, а для нестандартной модели или производственной линии — два или более дня, при этом основная часть времени должна приходиться на запуск под нагрузкой и проверку герметичности. Если в расписании на ходовые испытания отводится только час, значит, неправильно составлено расписание, а не сами испытания. Включите продолжительность заводских приемочных испытаний в план проекта при подтверждении чертежей.
Что произойдет, если машина не пройдет часть теста?
Это нормально, на специально разработанном компьютере, и это не повод отказываться от решения проблемы. Важна судьба проблемы: исправлена и повторно протестирована, или она внесена в список открытых проблем с указанием ответственного лица, исправления и даты. Насторожиться следует в случае, если тест не выявил никаких проблем и ничего не было нарушено — это обычно означает, что критерии оценки так и не были количественно определены.
Следует ли привязывать сумму платежа к FAT?
Да. Привязка баланса к пройденным заводским приемочным испытаниям с документально подтвержденными значениями является стандартной практикой и дает вам реальный рычаг воздействия в единственной точке, где он еще остался. Строители, которые используют документированный процесс строительства, ожидают прохождения испытаний и, как правило, принимают это условие без труда.
Необходимы ли нам и тест на отслаивание, и тест на проникновение красителя?
Да, если упаковка является барьерной. Испытание на отслаивание по стандарту ASTM F88 измеряет прочность. Метод проникновения красителя по стандарту ASTM F1929 выявляет дефекты каналов, которые не обнаруживаются при визуальном осмотре и не выявляются при измерении прочности на отслаивание. Упаковка может пройти первое испытание, но не пройти его, поскольку не является барьерной. При использовании модифицированной атмосферы следует добавить измерение содержания кислорода в свободном пространстве упаковки.
Какие документы должны поставляться вместе с оборудованием?
Руководства по эксплуатации и техническому обслуживанию, электрическая схема, комплект исполнительной документации, резервная копия программы ПЛК, перечень запасных частей с указанием сроков поставки изнашиваемых деталей, декларация материалов, контактирующих с пищевыми продуктами, и комплект сертификатов — на языке, понятном вашей команде технического обслуживания. На заводских приемочных испытаниях убедитесь, что комплект комплектных материалов находится в упаковке и не обещан к отправке позже.
Что следует указать в заказе на покупку
Шесть пунктов выполняют большую часть работы, и их написание занимает полдня. Уточните спецификацию и этап подтверждения чертежей. Определите критерии приемки численно, включая применяемый метод проверки герметичности. Укажите, что в партии с отгрузкой используется ваш продукт и ваша пленка, и что вы предоставляете и то, и другое. Требуйте предоставления пакета документов на заводских приемочных испытаниях (FAT), а не после отгрузки. Привяжите оплату остатка к подписанному протоколу испытаний с зафиксированными значениями. И разделите критерии FAT и критерии приемочных испытаний (SAT), чтобы проблемы интеграции в производственную линию не путали с дефектами сборки.
Покупатели, которые делают это правильно, получают нечто большее, чем просто защиту от поломки оборудования. Они получают документально подтвержденные базовые показатели — настройки, процедуры и измеренные значения оборудования в его оптимальном состоянии — с которыми будут сравниваться все будущие попытки устранения неполадок. Заводские приемочные испытания (FAT) — это не последний этап перед отправкой. Это первая полезная запись о жизненном цикле вашего оборудования.
Рекомендуемая литература
- Руководство по соответствию оборудования для упаковки пищевых продуктов требованиям FDA, Регламента ЕС 1935/2004 и материалов, контактирующих с пищевыми продуктами.
- Обнаружение посторонних предметов на линиях упаковки пищевых продуктов: металлодетектор, рентгеновский контроль и контрольные весы.
- Стоимость оборудования для упаковки пищевых продуктов: прайс-лист на 2026 год.
- Китайские производители оборудования для упаковки продуктов питания: как найти надежного поставщика
- Производственные возможности: как создаются машины для упаковки пищевых продуктов
- Обучение операторов работе с машинами для упаковки пищевых продуктов

