Руководство покупателя по паллетировочным машинам 2026: полезная нагрузка, производительность и тип ячейки.
2026/10/29
Команда инженеров TOP Y Machinery • Производитель оборудования для упаковки пищевых продуктов, Фошань, провинция Гуандун, Китай • Опубликовано 29.10.2026 • Проверено на соответствие стандартам ISO 10218-1:2025, ISO 10218-2:2025 и Регламенту (ЕС) 2023/1230
Краткий ответ: четыре числа определяют работу машины.
Паллетировочная машина выбирается по четырем параметрам в следующем порядке: масса вашего самого тяжелого отдельного кейса, включая инструмент, который его поднимает., количество случаев заболевания в минуту, а не пиковое значение., пол и потолок, которые у вас есть на самом деле, и Сколько различных размеров коробок вы будете обрабатывать за обычную неделю?Тип, бренд, дальность действия и программное обеспечение — все это вытекает из этих четырех факторов.
Большинство неудачных проектов по паллетированию связаны не с плохими роботами. Это машины, выбранные на основе коммерческого предложения, которое отвечало на совершенно иной вопрос, чем тот, который задал покупатель: цена за единицу, предполагающая идеальную схему размещения, показатель полезной нагрузки, не учитывающий захват, или производительность, измеренная на одном изделии при присутствии операторов. Это руководство призвано помочь вам выявить это несоответствие до подписания договора, используя те же арифметические расчеты, которые мы применяем, когда покупатель присылает нам чертеж упаковки и график смен.
Вариант в одном предложении. Если ваш самый тяжелый ящик весит менее 20 кг, ваша стабильная скорость обработки составляет примерно 8-10 ящиков в минуту, а количество артикулов велико, то совместная ячейка — это самое дешевое оборудование, которое справится с задачей. Если хотя бы один из этих трех параметров превышен, вам нужна другая платформа, и никакое программное обеспечение не сможет восполнить этот пробел.
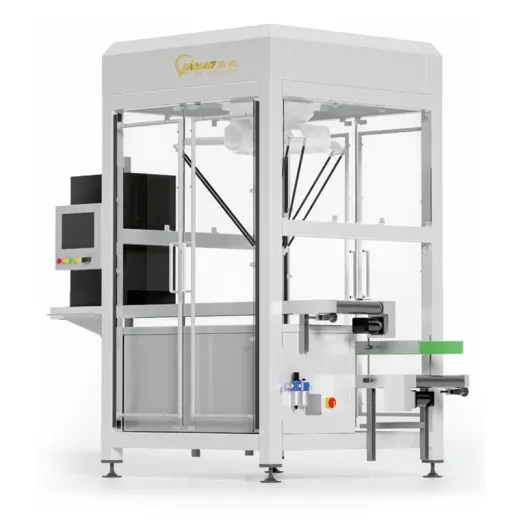
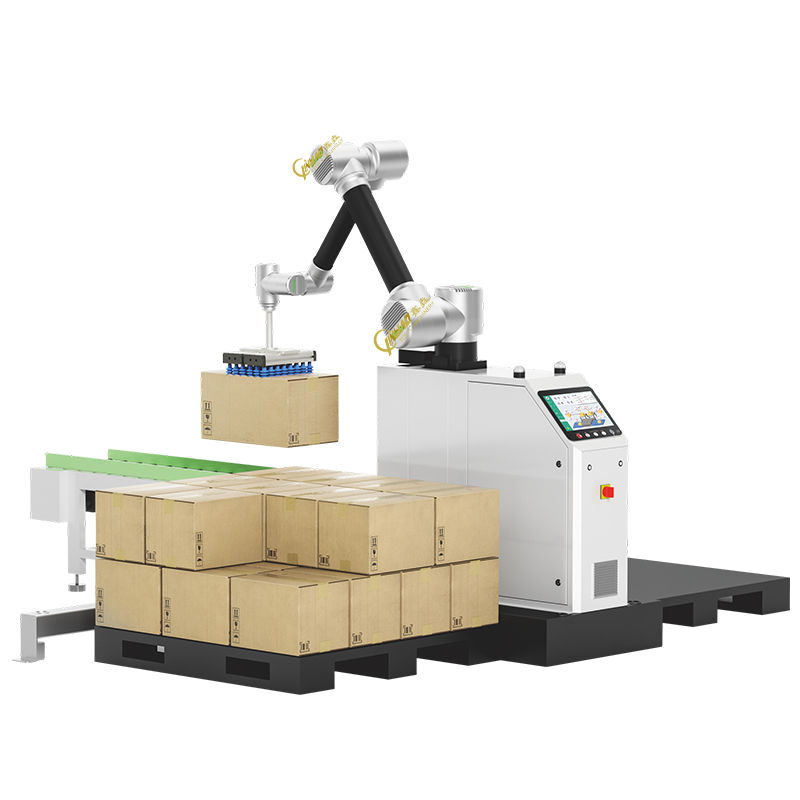
Совместная ячейка для паллетирования: робот, концевой манипулятор, позиционирование паллеты и подающий конвейер. Робот — видимая часть процесса закупки; конвейер, позиционирование паллеты и логика построения схемы — это то, где обычно нарушаются сроки.
Пять типов клеток и приговор, исключающий каждый из них.
Паллетирование обычно описывают как выбор между «роботизированным» и «традиционным» методами. Однако такая формулировка скрывает еще три варианта и, что более важно, тот факт, что каждый тип имеет одно требование, которое он не может выполнить. Приведенная ниже таблица построена вокруг этого требования, а не вокруг скорости, поскольку скорость — это показатель, который указывают поставщики, и показатель чрезмерного доверия покупателей.
Тип клетки
Стабильный темп, на который вы можете рассчитывать.
Комфортная полезная нагрузка
Что является основанием для дисквалификации?
Полуавтоматическая коробка передач с вспомогательным механизмом подъема.
3-6 случаев/мин на одного оператора
Любой, в пределах возможностей ручной обработки
Целевой показатель производительности составляет примерно 6 случаев в минуту за полную смену; кроме того, это вариант, который незаметно снижает риск травм спины.
Коллаборативная рука (ячейка кобота)
6–10 случаев/мин
от 5 до 25 кг, включая инструменты.
Количество случаев превышения полезной нагрузки после вычета массы оснастки, или устойчивая скорость выше примерно 10 случаев/мин.
Шарнирный промышленный робот
10–30 случаев/мин
от 30 до 300 кг
Цены не указаны, но для этого всегда требуется комплексное решение по охране и площадь, которую вы, вероятно, недооценили.
Паллетизатор / обычный паллетизатор
20–60+ случаев/мин
Полная несушка, часто от 100 кг и более.
Случаи разного размера или частая смена оборудования; перенастройка — это механическая работа, измеряемая часами, а не минутами.
Портал / Декартов
5–15 циклов/мин
До нескольких сотен кг
Ограничение, связанное со зданием, которое не допускает использования подвесных конструкций, или тариф, требующий использования подвижного манипулятора.
Приведенные выше показатели являются плановыми, а не каталожными. Каталожный показатель рассчитывается для одного размера упаковки, идеального шаблона, отсутствия замены паллет в пределах измерительного окна и бесперебойной подачи. Ваша линия не будет одновременно соответствовать ни одному из этих четырех условий, поэтому следующие два раздела содержат арифметические вычисления, а не прилагательные.
Почему решающим фактором обычно является гибкость, а не скорость переналадки
Предприятию, работающему с одним размером упаковки в течение сезона, не следует приобретать гибкость, которая никогда не понадобится — паллетизатор-укладчик превзойдет любого робота в этой работе и обойдется дешевле в расчете на одну упаковку в больших масштабах. Предприятие, занимающееся упаковкой девяти размеров упаковки в течение недели, причем два из них появляются только тогда, когда клиент оформляет акцию, находится в противоположном положении: в этой работе правильным сравнением является не количество упаковок в минуту, а количество минут на переналадку, умноженное на количество переналадок в неделю.
Уточняйте время переключения в виде измеренного числа для действительно необходимого изменения шаблона, а не для повторения уже загруженного шаблона. Если ответ «наш инженер меняет его удаленно», то реальное время включает время, необходимое для связи с этим инженером.
Полезная нагрузка — это не вес вашей коробки.
Это самая распространенная инженерная ошибка, которую мы видим в входящих запросах, и ее стоит устранять постепенно. Грузоподъемность паллетировочного манипулятора — это масса, которую может удерживать манипулятор. на фланцес центром тяжести в пределах указанного производителем смещения. Все, что вы прикручиваете к фланцу, расходует часть этого бюджета еще до того, как ваш продукт будет поднят.
Четыре вычета
Масса инструмента на конце манипулятора. Вакуумная платформа с рамой, присосками, вакуумным генератором и шлангами обычно весит от 5 до 9 кг и устанавливается на ячейку для картонных коробок. Механический зажим для пакетов с пневматическим механизмом часто тяжелее. Эта масса является постоянной — она вычитается из каждого цикла.
Выбор нескольких вариантов. Многие покупатели запрашивают два или четыре ящика за цикл, чтобы увеличить производительность. Это умножение относится к ящикам, а не к бюджету: два ящика по 10 кг плюс 7 кг оснастки — это 27 кг, что превышает допустимую нагрузку в 25 кг независимо от расположения ящиков.
Смещение центра тяжести. Корпус длиной 800 мм, зажатый у одного конца, создает момент, который рычаг воспринимает как дополнительную нагрузку. Производители публикуют диаграмму нагрузок, а не одно числовое значение, именно по этой причине; если в коммерческом предложении указано одно число, запросите диаграмму.
Потеря вакуума на пористой доске. Переработанный гофрированный картон и немелованный картон пропускают воздух через внутреннюю облицовку. Захват, рассчитанный на мелованный картон, может уронить коробку, которая выглядит идентично. Правильные характеристики — это количество вакуумных чашек и вакуумный поток при ожидаемой скорости утечки, а не диаметр чашки.
Пример из нашей собственной ячейки.
Наш Совместная паллетировочная ячейка TOPY-CPR30 Рассчитан на полезную нагрузку 25 кг, имеет рабочий радиус 1600 мм, точность позиционирования ±0,04 мм и максимальную высоту штабелирования 2100 мм, включая поддон. Проще говоря, это выглядит как "машина на 25 кг". На практике:
Элемент
Масса
Итоговая сумма бюджета в 25 кг
Номинальная полезная нагрузка на фланце
25 кг
В наличии 25 кг.
Вакуумная пластина, рама и комплект присосок
7 кг
Осталось 18 кг продукции до истечения бюджета.
Отдельный ящик для отбора
14 кг
Работает с запасом в 4 кг.
Аналогичная ситуация, выбираются два человека за цикл.
28 кг
Превышает допустимый уровень: выполнение цикла запрещено, независимо от используемого оборудования.
В этом и заключается весь аргумент. Машина не стала слабее между третьим и четвертым рядами. Слабее стало представление покупателя о "25 кг". Когда вы формулируете свои требования, формулируйте их следующим образом: масса корпуса, масса инструмента и количество операций захвата за цикл, и пусть интегратор выполнит суммирование.
Оснастка для фланца — это первый пункт в бюджете полезной нагрузки, и именно его чаще всего упускают из виду при сравнении предложений. Ячейка, для которой предлагается более легкий захват, не означает, что она дешевле — это ячейка с другими функциями.
Пропускная способность: считывайте "коробок в минуту" как диапазон значений.
Указанная цена — это номинальная величина, рассчитанная по схеме, выбранной поставщиком, и на основе непрерывного потока данных. К любой реальной ставке применяются три коэффициента снижения, и честный способ сравнить два предложения — применить к обоим одни и те же три коэффициента.
Три поражения
Сложность шаблона. Простая колонная система из коробок одного размера работает практически с номинальной производительностью. Схема с переплетенными рядами и поворотами или паллета со смешанными артикулами обходится в 5-20% от общего количества циклов, поскольку манипулятор совершает больше мелких перемещений, а логика схемы имеет больше состояний.
Обмен паллетами. Если производственный участок должен остановиться во время удаления полного поддона, каждый поддон обходится вам в дополнительное время на замену. Два места для поддонов с автоматической заменой и участок с одним местом, требующим ручной замены, имеют одинаковую номинальную производительность, но существенно различаются суточные объемы производства.
Зазоры и упоры подачи. Паллетизатор может разместить только то, что поступает. Отбракованные при контрольном взвешивании на последующих этапах, склеенные пленки на предыдущих этапах и естественные зазоры в многокомпонентной партии продукции — все это отражается здесь, поэтому... конвейерная система для упаковки Разница между оболочкой и ячейкой так же важна, как и сама ячейка.
Выполняя сложение
Возьмем, к примеру, производственную ячейку с производительностью 8 ящиков в минуту, ящик размером 400 × 300 × 250 мм и поддон размером 1200 × 1200 мм:
Шаг
Расчет
Результат
Номинальная почасовая ставка
8 случаев/мин × 60
480 случаев/час
Количество ящиков на поддоне
3 × 4 слоя на слой × 8 слоев
96 ящиков на поддоне
Номинальное количество паллет в час
480 ÷ 96
5 паллет/час
После того, как потери от изменения структуры рынка и обменных курсов составили 85 процентов,
5 × 0,85
4,25 паллет/час
Более 8-часовой смены при 90-процентной готовности.
4,25 × 8 × 0,90
примерно 30 поддонов за смену
Тридцать паллет за смену — это число, которое нужно указать в бизнес-плане. Пять — это число, указанное в брошюре. Оба утверждения верны, и только одно из них является планом.
Задавайте этот вопрос каждому поставщику. «Для предлагаемого вами шаблона, каково измеренное время цикла за сто последовательных циклов, и какова производительность за восьмичасовой цикл с учетом замены паллет?» Поставщик, который может ответить только на первый вопрос, предложил вам демонстрацию, а не оборудование.
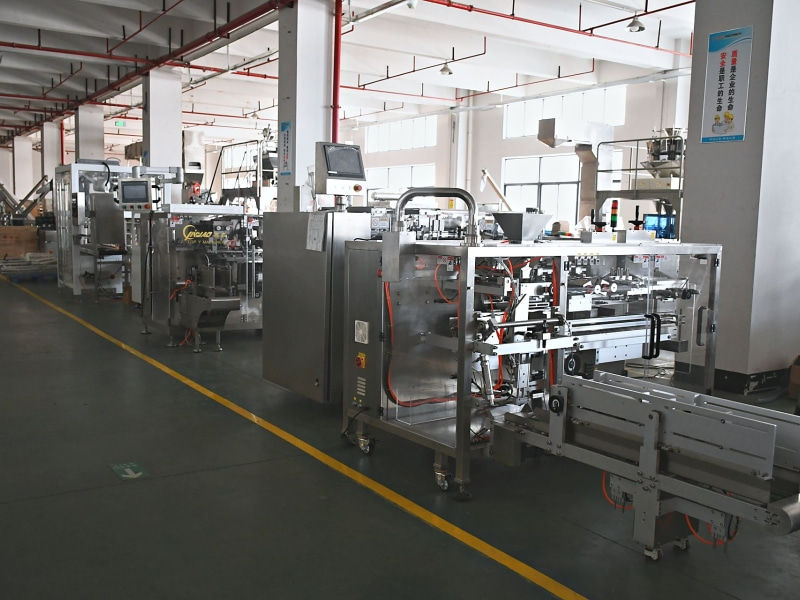
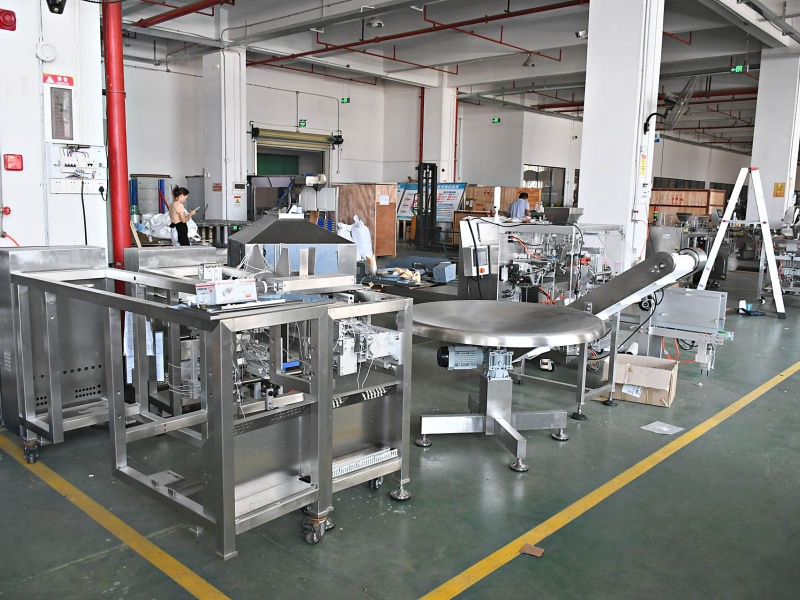
Испытательные линии в нашем сборочном цехе. В проекте паллетирования конвейер и накопитель между упаковочной машиной и ячейкой являются частью спецификации, а не дополнительным элементом: именно они компенсируют зазоры, которые в противном случае привели бы к потере циклов паллетирования.
Площадь опоры, радиус действия и геометрия, о которых никто не упоминает.
Рабочий радиус обычно изображается в коммерческом предложении в виде круга, и этот круг вводит в заблуждение. Зона вылетов 1600 мм не достигает этого значения на любой высоте: полезная зона манипулятора сужается по мере подъема, а заявленная максимальная высота штабелирования 2100 мм для нашего CPR30 — это наилучший вариант; в большинстве случаев мы планируем использовать 1600 мм, при этом 2100 мм доступны на поддоне размером 1200 × 1200 мм в правильном положении. Важна форма, а не радиус, указанный в техническом описании, — это объем, в котором манипулятор может удерживать ящик.
Что нужно измерить перед составлением чертежа?
Высота потолка над дымоходом. Требуемый зазор равен высоте штабеля плюс корпус плюс вертикальный ход манипулятора плюс высота любой подъемной колонны. Для ячейки, требующей 2,1 м штабеля внутри помещения с потолком высотой 2,4 м и магистралью спринклерной системы, требуется перепроектирование, а не смета. Планируйте высоту штабеля исходя из 1600 мм, если только компоновка не была проверена на полную высоту в 2100 мм.
Проход для вывоза поддонов. Рабочая зона занимает одну площадь; погрузчик, перемещающий полный поддон, занимает другую. Обе площади необходимо зарисовать, и вторую обычно забывают.
Состояние пола. Промышленные полы характеризуются ровностью и горизонтальностью, и паллетировочная ячейка — одно из немногих устройств, которому это важно. Неровный пол наклоняет паллеты, а наклоненная паллета превращает повторяющийся рисунок в наклонный. Запросите обследование пола до заливки основания и предусмотрите время на выравнивание или затирку швов.
Диапазон размеров поддонов. Наш терминал CPR30 принимает паллеты размером до 1300 × 1300 мм, что соответствует размерам 1200 × 1000 мм и европаллету 1200 × 800 мм с запасом. Если вы используете экспортные паллеты, выходящие за пределы этого диапазона, это пункт спецификации, а не деталь.
Диапазон размеров корпусов. Одна и та же ячейка предназначена для корпусов длиной от 260 до 800 мм, шириной от 200 до 800 мм и высотой от 150 до 800 мм. Корпуса длиной 150 мм и 800 мм находятся в этом диапазоне, но сочетание этих размеров представляет собой иную инженерную задачу, чем использование одного размера в одном варианте.
Точный способ начать: распечатайте схему расположения оборудования и прохода для погрузчиков в масштабе прямо на заводском полу, используя клейкую ленту, поработайте с этой лентой в течение дня и посмотрите, что скажут монтажники. Это обойдется в один рулон ленты и позволит выявить большинство споров по поводу компоновки еще до того, как они превратятся в чертежи.
Суть в том, что выходит из строя в паллетизаторе: что именно ломается на самом деле.
По нашему опыту, робот редко является той частью паллетировочного узла, которая создает проблемы. Проблемы возникают из-за коробки, паллета и рисунка упаковки, и все три фактора, как правило, находятся вне контроля поставщика. Покупатель, который понимает эти факторы, получает стабильный паллет; покупатель, который не понимает, получает узел, который идеально работает на заводе, но плохо — на складе.
Пять видов отказов, которые следует учитывать при проектировании.
Воздух в упакованном продукте. Пакет, вышедший из упаковки с воздухом внутри, осядет под собственным весом, и поддон, собранный в первую ночь, к третьей будет наклонен. Дегазация, короткий накопительный конвейер или переворачивание пакета перед укладкой на поддон решают эту проблему. Никакая схема не решает проблему.
Ползучесть при сжатии в гофрированном картоне. Прочность картона на укладку снижается с увеличением влажности и со временем. Поддон, уложенный до расчетного предела в сухой месяц, разрушится во влажном месяце после нескольких недель хранения. При проектировании учитывайте время хранения на складе, а не день упаковки, и проверяйте характеристики прочности картона на сжатие по кромке, а не его удельный вес.
Нависание. Корпус, выступающий за край поддона, теряет поддержку для слоя над ним. Небольшой, равномерный выступ со всех четырех сторон допустим; неравномерный выступ из-за неровной формы шаблона, который никогда не был выровнен, приводит к нарушению обертывания и укладки. Это вопрос качества шаблона, и его можно измерить — см. раздел «Приемлемость».
Разделительные листы и прокладочные материалы. Оба варианта обеспечивают устойчивость и увеличивают время производственного цикла. Если вашему клиенту требуются крепежные листы или угловые планки, укажите это в смете, поскольку зажим и рисунок разрабатываются с учетом этих требований.
Качество поддонов. Стандарты размеров поддонов, такие как ISO 8611, существуют не просто так. Ячейка, допускающая погрешность ±0,04 мм при размещении ящиков на поддоне, толщина досок которого различается на 15 мм, теряет точность. Согласуйте с поставщиком критерии отбраковки поддонов и обеспечьте их соблюдение при приемке товара.
Сборочный и пусконаладочный цех на нашем заводе в Фошане. Паллетировочная ячейка покидает цех только после проверки на коробках и шаблонах, предоставленных заказчиком — компоновка, защитные ограждения и логика шаблонов проверяются на практике, а не по чертежам.
Безопасность в 2026 году: что на самом деле требуют стандарты.
Именно в вопросах безопасности проект по паллетированию чаще всего обходится дороже, чем указано в смете, и именно здесь разрыв между рекламным заявлением и соответствующей требованиям установкой наиболее велик. Три фактора изменились достаточно недавно, чтобы старые руководства по покупке устарели.
Действующие в настоящее время стандарты
ISO 10218-1:2025 и ISO 10218-2:2025 В редакции 2011 года были заменены требования к коллаборативным роботам, которые ранее содержались в ISO/TS 15066:2016. Часть 1 посвящена роботу, часть 2 — его применению и роботизированной ячейке. В редакции 2025 года также введены требования к кибербезопасности для сетевых роботизированных систем — это актуально в момент подключения вашей ячейки к системе управления линией или заводской сети.
EN ISO 12100 Метод оценки рисков остается прежним. Необходимость установки ограждения определяется именно оценкой, а не техническим паспортом.
Регламент (ЕС) 2023/1230 Заменяет Директиву о машиностроении 2006/42/EC и вступает в силу с 20 января 2027 года. Машины, размещенные на рынке ЕС до этой даты, оцениваются в соответствии с Директивой; после нее – в соответствии с Регламентом. Два практических последствия для покупки в 2026 году: цифровые инструкции становятся стандартными, а бумажные предоставляются по запросу, и обязательства распространяются на импортеров и дистрибьюторов — таким образом, при импорте вы наследуете пошлины, которые ранее лежали только на производителе.
Рассмотрение совместного иска.
Термин «совместная работа» описывает конструкцию робота, а не соответствие вашей рабочей зоны требованиям. Ограничение мощности и силы устраняет необходимость в ограждении только в том случае, если выполняемая операция остается в пределах, установленных в оценке рисков, — а в случае паллетирования, когда перемещается ящик весом 14 кг со скоростью 1,2 м/с, номинальной скоростью манипулятора, это обычно не требуется, поскольку кратковременная сила контакта при столкновении с паллетом или рамой конвейера значительно превышает квазистатические значения, указанные в стандарте для совместной работы. На нашем CPR30 защитное ограждение, световая завеса и защитный коврик являются опциями, и честный ответ на вопрос «нужны ли они мне?» звучит так: решение принимает ваша оценка рисков, и для рабочей зоны с такой полезной нагрузкой оценка обычно говорит «да» для зон паллет и конвейера, даже если зона захвата может быть открыта.
К любому предложению по паллетированию необходимо приложить четыре документа. Оценка рисков в соответствии со стандартом EN ISO 12100, Декларация соответствия ЕС с указанием основных требований охраны труда и техники безопасности, заявленный уровень производительности или уровень целостности безопасности для каждой функции безопасности (аварийная остановка, защитная остановка, активирующее устройство), а также чертеж защитного ограждения. Предложение без этих документов является ценой, а не офертой.
Заложите в бюджет средства на охрану честно. Забор, ворота с блокировкой и предохранительной цепью — это реальные затраты, которые не указываются в смете, предполагающей открытую клетку. Если охрана не включена в смету, уточните стоимость установки, прежде чем сравнивать предложения разных поставщиков.
Где 25-килограммовая совместная ячейка — это неправильное решение.
Мы строим совместные паллетировочные ячейки, поэтому стоит прямо сказать покупателю, когда мы советуем ему не покупать такую ячейку. Четыре условия, каждое из которых само по себе достаточно:
Случаи, превышающие полезную нагрузку после оснащения.
Если ваш самый тяжелый кейс весит 22 кг, а оснастка — 7 кг, то общий вес составит 29 кг, и ни один манипулятор такого класса с этим не справится. Переходите на промышленный манипулятор.
Устойчивая частота выше примерно 10 случаев/мин.
Пиковые нагрузки можно компенсировать накоплением. Постоянное производство 15 ящиков в минуту невозможно: для этого необходим промышленный манипулятор или паллетизатор для послойного размещения.
Один продукт, большой объем продаж, круглосуточно и без выходных.
Если вы никогда не меняете схему укладки, то гибкость, за которую вы заплатили, окажется невостребованным капиталом. Паллетизатор с послойной укладкой превзойдет по себестоимости ящика укладчик.
Упаковка продукции, которая никогда не оседает.
Тяжелые, подвижные мешки нуждаются в механической поддержке или формирователе слоев. Вакуум в мешке, который перемещается внутри собственной обертки, — это конструктивный недостаток, а не проблема настройки.
Обратный случай также заслуживает внимания. Если ваша линия работает с несколькими размерами коробок, скорость производства невысока, на площадке мало места, а переналадка происходит еженедельно, промышленный манипулятор имеет избыточные характеристики, а паллетизатор никогда не сможет перенастраиваться достаточно быстро. Паллетировочные машины, которые мы производим они ориентированы на эту золотую середину, и портативный роботизированный паллетизатор Эта промежуточная версия существует потому, что часто в одном здании находятся две линии связи, одной из которых сотовая связь нужна в этом месяце, а другой — в следующем году.
Перед сборкой ячейки необходимо провести проверку траектории и вылет стрелы. Объем, в котором манипулятор может удерживать ящик на высоте, меньше заявленного рабочего радиуса, и это дешевле выяснить здесь, чем на вашем предприятии.
Тринадцать пунктов, которые должна содержать настоящая цитата.
Используйте этот список в качестве контрольного документа при сравнении с любым предложением по паллетированию, включая наше. Поставщик, который не может ответить на какой-либо пункт, должен об этом сказать; поставщик, который отвечает на все тринадцать пунктов, уже выполнил необходимые инженерные расчеты.
Диапазон массы корпуса, масса инструмента и количество захватов за цикл, а также суммарная полезная нагрузка.
Диапазон размеров корпуса и чертеж шаблона для каждого семейства, которое вы будете обрабатывать.
Диапазон размеров поддонов и максимальная высота штабелирования, включая поддон.
Измеренное время цикла за 100 последовательных циклов, а также схема, по которой проводились измерения.
Постоянная почасовая ставка, включая замену паллет, с учетом указанных коэффициентов снижения ставки.
Предполагаемые габариты, общая высота и проход для погрузчика.
Система ограждения: забор, блокировка, сканер или коврик, и все это включено в цену.
Оценка рисков в соответствии со стандартом EN ISO 12100 и функции безопасности с указанием заявленного уровня их эффективности.
Декларация соответствия, а также порядок получения сертификата соответствия для вашего рынка и дата отгрузки в 2026 году.
Интерфейс подачи: высота конвейера, длина зоны накопления и что происходит при остановке линии.
Процедура переналадки и измеренное время для новой модели, кем.
Перечень запасных частей с указанием срока службы расходных материалов для чашек, уплотнений и ремней.
Критерии приемки и протокол испытаний вы оба подпишете при передаче объекта.
Приемка: как проверить паллетизатор перед оплатой
Демонстрацию работы паллетировочного узла легко провести, но принять его на вооружение сложнее, поскольку демонстрация показывает работу машины, а приемка должна подтвердить ее работоспособность в ваших условиях. Приведенный ниже протокол — это тот, который мы используем; если в протоколе вашего поставщика меньше измерений, добавьте их до отгрузки машины.
Что измерять и чего не следует путать
Тест
Метод
Как выглядит пас
Время цикла
100 последовательных циклов по производственной схеме, регистрируемых за цикл.
Распределение, а не среднее значение: p95 в пределах обещанной вам скорости.
Качество стопки
Измерьте перпендикулярность и выступание верхнего слоя с четырех сторон, используя десять поддонов.
Свесы со всех четырех сторон каждого поддона в пределах согласованного допуска.
Надежность сцепления
Испытание на потерю вакуума и падение корпуса на наиболее пористой из используемых вами платах.
Отсутствие снижения производительности в течение 500 циклов; датчик вакуума срабатывает в течение заданного времени при преднамеренной утечке.
Датчики поддонов
Тесты на отсутствие поддона, двойной уклад и смещение поддонов
Ячейка останавливается и подает сигнал тревоги; она не пытается складываться в стопку.
Изменение шаблона
Ваш оператор, а не инженер поставщика, переключается на второй режим и синхронизирует его.
Каждая функция проверена и зафиксирована вместе с ответом.
Выносливость
Восьмичасовой рейс с заменой поддонов.
Скорость поддерживается, никаких ручных вмешательств, кроме нормального режима работы, не требуется.
Обратите внимание на то, чего нет в списке: точность повторного позиционирования. Показатель, например, ±0,04 мм, описывает, насколько точно рычаг возвращается в заданное положение. Он не описывает, насколько ровной будет ваша паллета, поскольку укладка зависит от корпуса, картона и рисунка. Рассматривайте это как инженерный показатель качества, а не как спецификацию поставки.
Неделя ввода в эксплуатацию в порядке ее фактического проведения.
Дни 1 и 2 — механические. Основание, рама, интерфейс конвейера и ограждение. Здесь снова встают на карту состояние пола и проходов для поддонов, если эти аспекты были пропущены при планировании.
День 3 — обучение распознаванию закономерностей и проверка достижения цели. Каждое семейство случаев разного размера, как на верхнем, так и на нижнем уровне. Верхний уровень — это тот, который выявляет предположение о распространенности.
Дни 4 и 5 — повышение скорости. Начиная с значений ниже номинальных и постепенно увеличиваясь, в присутствии операторов, чтобы можно было наблюдать за процессом остановки и перезапуска, а не только за работой двигателя.
День 6 — обучение операторов. Смена схемы движения, сброс сигнала тревоги, смена поддона, ежедневные проверки. Наш Программа обучения операторов и передачи смены Работает по этому расписанию, и именно этот день определяет, будет ли ячейка использоваться по назначению.
День 7 — передача полномочий. Указаны подписанная ставка, подписанное качество комплектующих, переданные запасные части и акт приемки, поданный вместе с оценкой рисков.
Та же дисциплина применяется и к машине до того, как она покинет место сборки. Наша контрольный список заводских приемочных испытаний охватывает этап подготовки к отгрузке в тех же измеримых показателях.
Стоимость и рентабельность инвестиций: показатели, которые действительно определяют покупку паллетировочной машины.
Цены на паллетировочные машины сильно различаются, поскольку под "паллетировочной машиной" может подразумеваться как система помощи при подъеме, так и роботизированная ячейка с двумя позициями для паллет и защитными ограждениями. Вместо того чтобы указывать ценовой диапазон, который будет неподходящим для вашего случая, вот структура расчета стоимости и пример с указанием исходных данных, чтобы вы могли заменить их своими.
Что содержится в этом числе?
Робот или механизмРазмеры определяются по полезной нагрузке после обработки.
Инструменты для концевой части манипулятора, которая часто составляет от 8 до 15 процентов ячейки, и именно здесь экономия достигается за счет дешевых предложений.
Подающие и паллетные конвейерыплюс накопление — та часть, которую чаще всего исключают.
Функции охраны и обеспечения безопасностиа также оценка рисков и декларация соответствия.
Программное обеспечение для создания шаблонов и человеко-машинный интерфейса также, требуется ли поставщику внесение изменений в выкройку.
Монтаж, ввод в эксплуатацию, обучениеа также морские перевозки с учетом пошлин и документации вашего рынка — наши Стоимость доставки и транспортная накладка Подробно рассматривается вопрос грузоперевозок.
Запасные части и расходные материалыВакуумные присоски, уплотнители, ремни. Небольшой объем в год, и именно этот элемент останавливает работу ячейки, если ее никто не заполнил.
Модель с подробным описанием допущений.
Предположение
использованное значение
Замените на свой
Операторы в настоящее время занимаются паллетированием.
2 человека за смену, 3 смены
Посчитайте людей, чья это работа.
Экономия часов за смену
5,5 из 8 продуктивных часов
Измерьте сдвиг, а не оценивайте его приблизительно.
Нагруженные затраты на рабочую силу в час
ваша местная фигура
Учитывайте накладные расходы, а не базовую заработную плату.
Достигнутая скорость клеточного деления
4,25 паллет/час (указанная выше заниженная производительность)
Используйте значение с пониженной номинальной мощностью, никогда не указывайте номинальное значение.
Энергия
На манипуляторе установлена мощность 3,5 кВт, а также конвейеры.
Умножьте на ваш тариф и количество часов работы.
Техническое обслуживание и запасные части
2–4 процента от стоимости ячейки в год
Запросите список запчастей и узнайте цену.
Сравните эти данные со своими собственными, и модель примерно за десять минут покажет вам полезную информацию. Если экономия на оплате труда сама по себе не окупается примерно за два года, то честным обоснованием для создания такой ячейки обычно является вовсе не экономия на оплате труда, а стабильность качества поддонов, устранение риска травм при ручной погрузке и разгрузке или возможность работы в третью смену без найма новых сотрудников. Это законные причины. Просто это разные причины, и они должны быть рассмотрены в бизнес-плане под отдельным заголовком, потому что бизнес-план, основанный на экономии на оплате труда, которая не материализуется, — это тот, из-за которого хороший проект отменяется на втором этапе анализа.
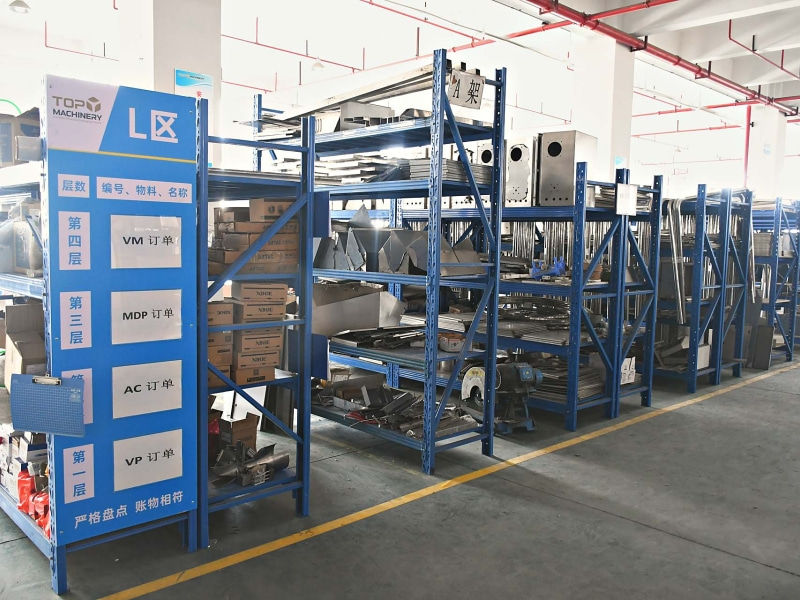
Склад комплектующих на нашем заводе. Расходные материалы — вакуумные присоски, уплотнения, ремни — являются самой дешевой составляющей проекта и самым быстрым способом остановить работу ячейки, поэтому список запасных частей следует включать в коммерческое предложение, а не обсуждать после установки.
Часто задаваемые вопросы
Сколько стоит паллетировочная машина?
Это зависит от того, какой из пяти типов ячеек вам нужен, поскольку разница между полуавтоматической системой подъема и защищенной промышленной роботизированной ячейкой кратна, а не выражена в процентах. Коллаборативная ячейка относится к средней категории, а паллетизатор с послойным размещением — к более высокой, обе до конвейеров, ограждений и монтажа. Надежный способ получить сопоставимые данные — отправить массу ящика, размеры ящика, размер паллеты, постоянную скорость и график смен, а также запросить описание ячейки, в котором указано, что в нее входит. Справочник по стоимости упаковочного оборудования на 2026 год Такая же структура применяется и к остальной части строки.
Сколько ящиков в минуту может обработать паллетизатор с совместным управлением?
Рассчитывайте на стабильную производительность от 6 до 10 ящиков в минуту, при этом верхний предел будет достигнут только при простых схемах упаковки и одном размере ящиков. Наша модель CPR30 рассчитана на 8 ящиков в минуту, что составляет около 480 ящиков в час до снижения производительности. Если вам требуется 15 ящиков в минуту непрерывной работы, подходящим вариантом будет промышленный манипулятор или паллетизатор для укладки, а покупка коллаборативной ячейки для этой задачи будет вас разочаровывать на протяжении всего срока службы оборудования.
Может ли паллетизатор обрабатывать как мешки, так и картонные коробки?
Да, но конструкция исполнительного механизма меняется: для пакетов требуется либо вакуум с выравнивающим действием, либо механический зажим, а для тяжелых пакетов, которые смещаются внутри своей упаковки, обычно нужен формирователь слоев, а не робот. Важна не сама спецификация пакета, а его масса, размеры в наполненном состоянии и то, насколько продукт перемещается внутри пакета после того, как он покидает упаковочную машину.
Нужно ли огораживать территорию вокруг паллетизатора для совместной работы?
Решение принимается на основе оценки рисков, и для паллетировочной ячейки с такой полезной нагрузкой обычно положительно оценивается зона паллет и конвейера. Совместное проектирование позволяет уменьшить количество ограждений, если применение остается в пределах допустимых нагрузок и давления, установленных стандартом; например, если ящик весом 14 кг движется со скоростью 1,2 м/с вдоль края паллеты, это обычно не требуется. Наши ограждения, световые завесы и защитные коврики являются дополнительными опциями, поскольку решение зависит от конкретного объекта, а не потому, что ограждение является необязательным на практике.
Какова площадь, необходимая для паллетировочного цеха?
Нарисуйте три контура, а не один: производственную ячейку, проход для перемещения паллет погрузчиком и накопительный конвейер между упаковочной машиной и ячейкой. Первый — тот, что указан в смете, и самый маленький из трех. Высота имеет такое же значение, как и площадь, поскольку высота штабеля плюс ящик плюс перепад высот манипулятора определяют требования к высоте потолка.
Сколько времени занимает установка и ввод в эксплуатацию?
Для одного объекта с подготовленной площадкой необходимо запланировать рабочую неделю на месте, а если конвейеры или ограждения строятся вокруг существующего оборудования, то и дольше. Услуги по установке, вводу в эксплуатацию и обучению Процесс обучения проходит в соответствии с описанной выше семидневной последовательностью, и чаще всего откладывается обучение операторов, поскольку для его проведения необходимо присутствие операторов, а не монтажников.
Как было написано это руководство
Автор и статус. Данное руководство подготовлено инженерной командой TOP Y Machinery из Фошаня, провинция Гуандун. Мы проектируем и производим оборудование для упаковки пищевых продуктов и сопутствующее оборудование для конечной стадии производства, включая упомянутую здесь совместную паллетировочную ячейку CPR30, и вводим эти ячейки в эксплуатацию на предприятиях наших клиентов. Это наши коммерческие интересы, и они указаны здесь, а не оставлены для вашего самостоятельного поиска.
На чём основано техническое содержание. Грузоподъемность, вылет стрелы, высота штабелирования, ограничения по поддонам и ящикам, точность и установленная мощность для CPR30 — это показатели, которые мы публикуем на сайте. роботизированная укладка на поддоны и обработка картонных коробок. Количество страниц, измеренное на наших собственных ячейках. Расчеты пропускной способности полностью приведены выше, поэтому вы можете пересчитать их для своего ящика и поддона. Ссылки на стандарты относятся к опубликованным документам: ISO 10218-1:2025 и ISO 10218-2:2025, ISO/TS 15066:2016, EN ISO 12100, ISO 8611 для поддонов и Регламенту (ЕС) 2023/1230, который вступает в силу с 20 января 2027 года. Если число является плановым показателем, а не измеренным, это указано.
Чего это руководство не делает. Оно не указывает цену, потому что цена без чертежа — это предположение. Оно не заявляет о возврате инвестиций клиенту, потому что ставка оплаты труда и график смен — ваши. И оно не говорит вам, что совместная ячейка подходит для любого применения — три раздела выше созданы специально для того, чтобы помочь вам исключить её из рассмотрения.
Обзор. Пересмотрено 29.10.2026. Ссылки на стандарты и правила в разделе безопасности изменяются чаще всего, и этот раздел будет перепроверяться каждый раз при обновлении руководства по регулированию машиностроения, не позднее января 2027 года. Если вы обнаружите ошибку в этом руководстве, сообщите нам, и мы исправим ее и отметим исправление.
Если вы хотите, чтобы расчеты из этого руководства были применены к вашему случаю, отправьте нашей инженерной команде информацию о массе ящика, его размерах, размере поддона, постоянной скорости работы и графике смен. Мы сообщим вам, какой из пяти типов ячеек подходит, а какой нет.